Dapatkan sebut harga
Apabila jurutera pembelian membawa bahagian aluminium baharu ke kedai acuan, persoalan praktikal pertama bukanlah proses penuangan yang "lebih baik" secara teori. Ia adalah sama ada tuangan die tekanan tinggi atau tuangan die tekanan rendah boleh mencapai kos sasaran bahagian, ketebalan dinding dan had keliangan pada volum tahunan yang diperlukan. Jawapan ringkas: proses yang betul adalah yang sepadan dengan buku pesanan. Tuangan die tekanan tinggi mendominasi di mana masa kitaran dan pemacu kebolehulangan dimensi kos menurun pada skala. Tuangan die tekanan rendah menang apabila kekedapan gas, kebolehrawatan haba dan integriti mekanikal lebih penting daripada kelajuan.
Dalam tuangan die tekanan tinggi, aluminium cair disuntik ke dalam dadu keluli yang dikeraskan pada tekanan yang jauh lebih tinggi daripada sistem tekanan rendah. Kelajuan suntikan adalah sangat pantas, yang memenuhi rongga hampir serta-merta. Kelajuan itu mencipta dua kesan.
Pertama, ia menghasilkan kemasan permukaan yang sangat baik dan toleransi dimensi yang ketat. Kedua, ia membenarkan dinding yang sangat nipis, selalunya hingga 0.5 mm, yang merupakan kelebihan utama untuk bahagian automotif dan elektronik yang ringan. Masa kitaran boleh sesingkat 30 hingga 90 saat, menjadikan proses itu sangat produktif untuk larian yang diukur dalam puluhan ribu bahagian setahun.
Pertukarannya ialah keliangan. Suntikan pantas memerangkap udara dan gas di dalam tuangan. Ini boleh menjejaskan sifat mekanikal dan kekedapan gas. Atas sebab itu, banyak tuangan die tekanan tinggi memerlukan impregnasi atau langkah pengedap lain sebelum ia boleh digunakan dalam aplikasi cecair atau tekanan.
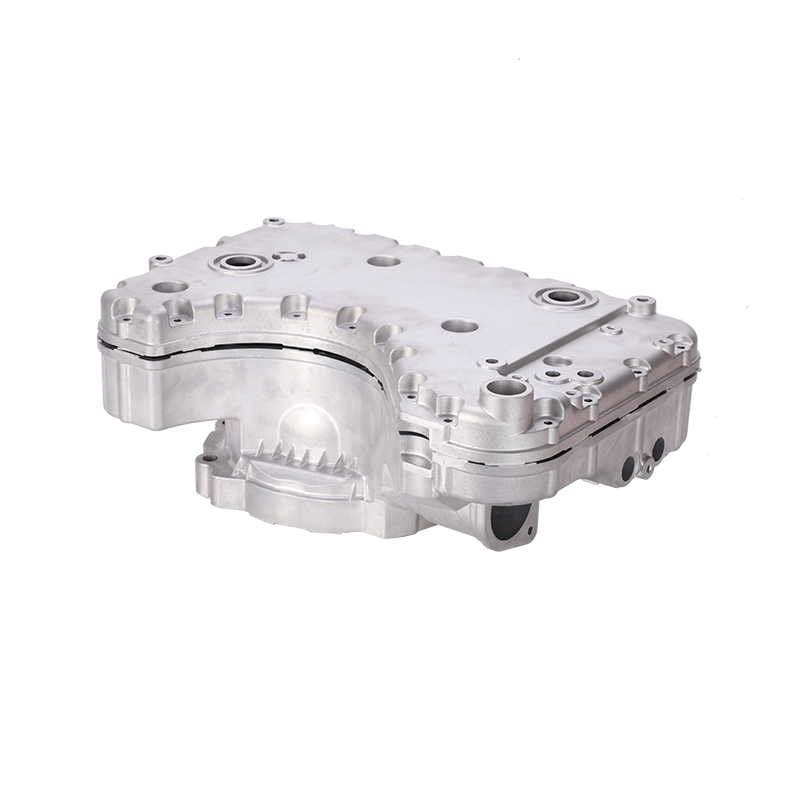
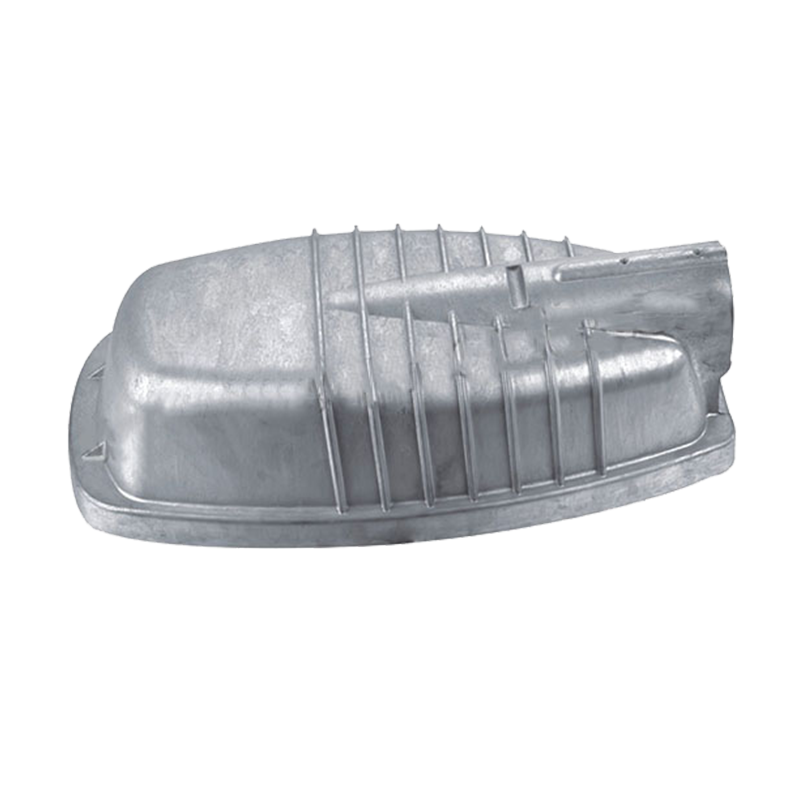
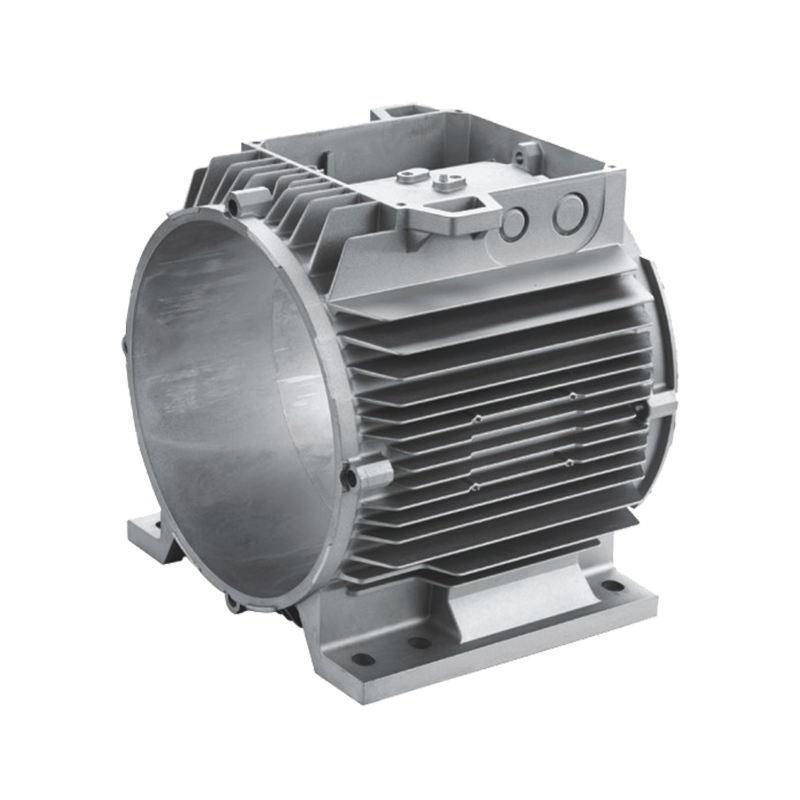
Perumah motor automotif, penutup bateri dan perumah lampu LED ialah contoh klasik bagi bahagian yang tuangan die tekanan tinggi memperoleh simpanannya.
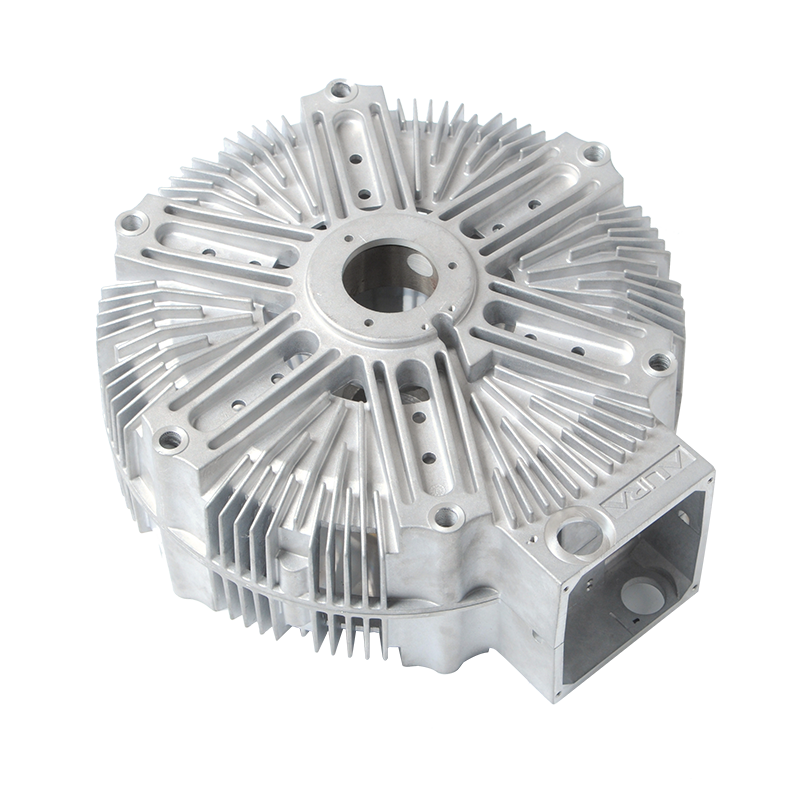
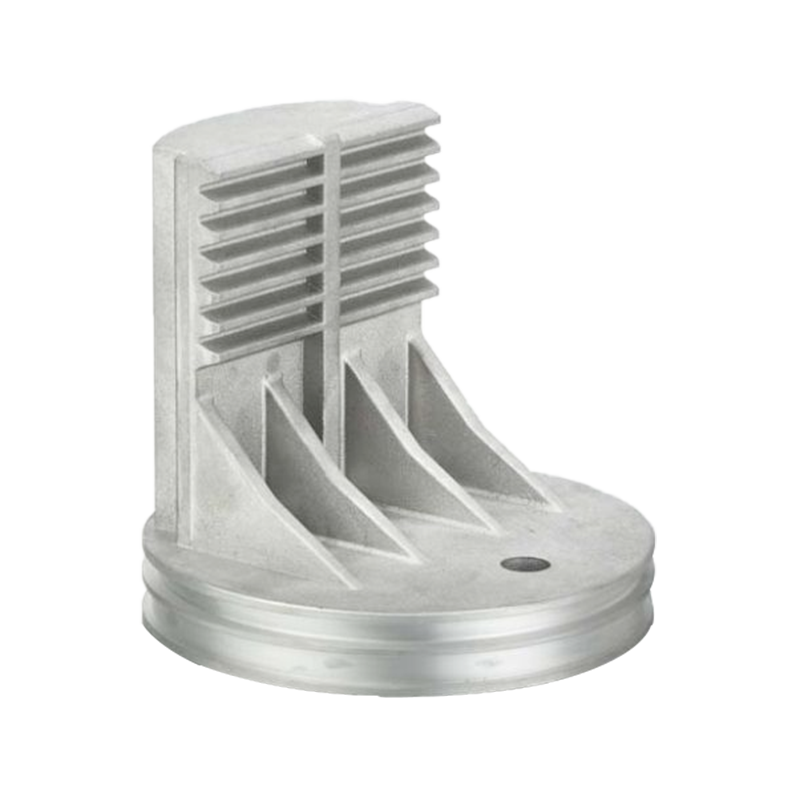
 Perumahan Motor Automobil Die-Cast Aluminium Tekanan Tinggi Perumahan motor ini sesuai dengan aplikasi yang memerlukan perlindungan dan sokongan untuk komponen motor dalaman. Pembinaan aloi aluminiumnya membantu meningkatkan kecekapan motor dan hayat perkhidmatan, menjadikannya pilihan yang boleh dipercayai untuk kegunaan automotif. Lihat Produk →
Tuangan die tekanan rendah menggunakan daya pengisian yang lebih lembut. Udara termampat pada 0.3 hingga 1.5 bar menolak logam cair dari mangkuk bertutup ke atas melalui riser ke dalam acuan. Logam naik perlahan-lahan, yang memastikan aliran stabil dan pergolakan rendah.
Isian stabil inilah yang memberikan reputasi tuangan tekanan rendah untuk kebolehpercayaan struktur. Kerana logam ditolak dari bawah, dadu mengisi dari bawah ke atas, dan pemejalan berlaku dengan cara yang membolehkan pengecutan disuap secara berterusan. Keliangan jauh lebih rendah. Sifat mekanikal, terutamanya kekuatan pemanjangan dan kelesuan, adalah lebih baik daripada tuangan tekanan tinggi biasa.
Tekanan rendah juga merupakan pilihan semula jadi apabila bahagian itu mesti dirawat haba. Oleh kerana tuangan mempunyai poket gas yang lebih sedikit, aluminium boleh bertindak balas kepada pembajaan T6 tanpa melepuh atau kerosakan dalaman. Kelemahannya ialah kelajuan: masa kitaran berlangsung dari 5 hingga 15 minit, dan mati tidak bertahan sebanyak tembakan seperti mati tekanan tinggi.
Itulah sebabnya tuangan tekanan rendah dipilih untuk bahagian yang besar, berdinding tebal, komponen penggantungan struktur dan roda, di mana kekuatan dan kekukuhan melebihi daya pemprosesan.
Jadual berikut meringkaskan perbezaan operasi yang paling penting semasa membuat petikan dan membuat keputusan alatan.
| Parameter | Tuangan Die Tekanan Tinggi | Tuangan Die Tekanan Rendah |
|---|---|---|
| Tekanan pengisian | 14–70 MPa | 0.3–1.5 bar |
| Masa kitaran biasa | 30–90 s | 5–15 min |
| Mati hidup | 50,000–100,000 tangkapan | 20,000–50,000 tangkapan |
| Ketebalan dinding minimum | 0.5–1.0 mm | 2.0–3.0 mm |
| Tahap keliangan | Lebih tinggi | rendah |
| Keketatan gas | Selalunya memerlukan impregnasi | Sememangnya lebih baik |
| Rawatan haba | Terhad | T6 serasi |
| Pelaburan peralatan | Kira-kira 4× tekanan rendah | rendaher initial cost |
Jumlah tahunan ialah penapis pertama. Apabila ramalan mencapai kira-kira 50,000 hingga 100,000 keping setahun, tuangan die tekanan tinggi biasanya memberikan kos unit yang paling rendah. Die melunaskan dengan cepat, dan kitaran pantas mengekalkan waktu buruh dan mesin berkurangan. Di bawah ambang itu, perbelanjaan mati tekanan tinggi mungkin tidak membuahkan hasil.
Ketebalan dinding adalah penapis kedua. Bahagian berdinding nipis dan seragam adalah halaman rumah tuangan die tekanan tinggi. Bahagian dengan bahagian tebal, rusuk dalam atau taburan dinding yang tidak rata adalah lebih sesuai untuk tekanan rendah kerana isian yang lebih perlahan membolehkan suapan logam mengecut secara seragam.
Toleransi adalah penapis ketiga. Tuangan die tekanan tinggi memegang kebolehulangan dimensi yang ketat di seluruh tuangan. Tekanan rendah menghasilkan kurang tegasan baki tetapi kestabilan dimensi lebih bergantung kepada kawalan haba acuan.
Perumah bateri untuk kenderaan elektrik menggambarkan pilihan ini. Mereka memerlukan dinding nipis untuk menjimatkan berat, kebolehulangan dimensi tinggi untuk pemasangan, dan kekuatan mekanikal yang mencukupi untuk melindungi sel. Dalam amalan, ia dihasilkan oleh tuangan die tekanan tinggi dalam jumlah yang besar.
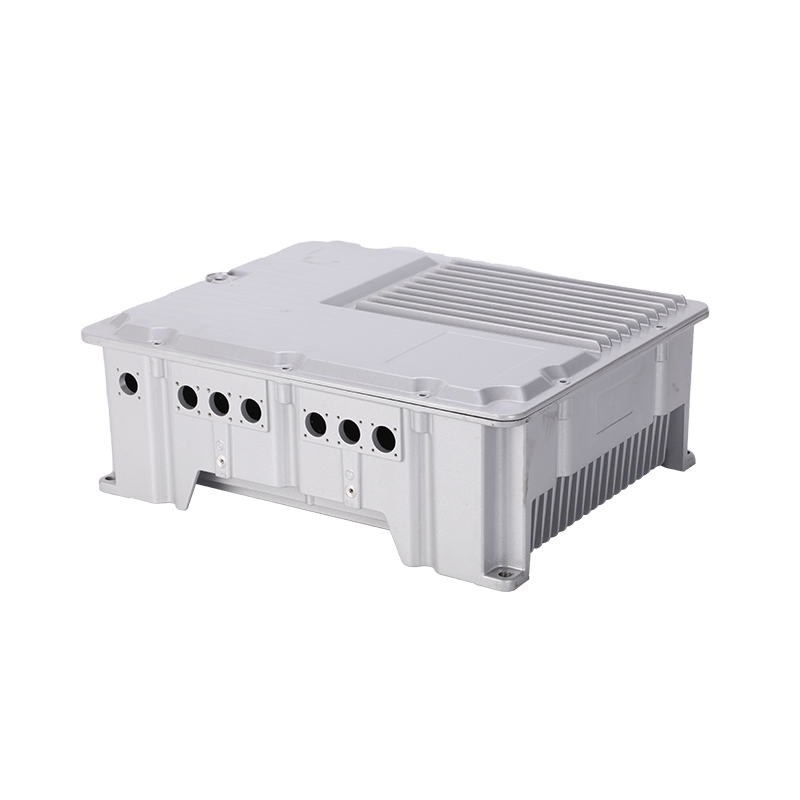
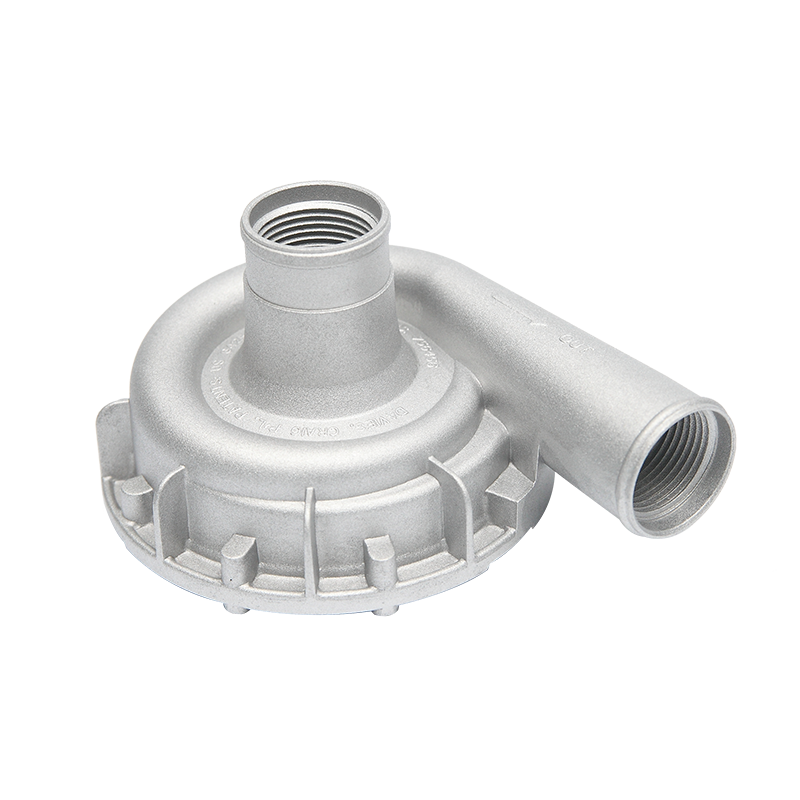
 Perumahan dan Penutup Bateri Die-Cast Aluminium untuk Kenderaan Elektrik Perumahan bateri ini menawarkan kekuatan tinggi, pengedap dan pelesapan haba, penting untuk melindungi sel. Reka bentuknya yang ringan dan pemasangan mudah menyokong pemasangan dan penyelenggaraan EV yang cekap. Lihat Produk →
Untuk melihat lebih mendalam bagaimana kaedah tuangan aluminium dibandingkan, lihat penjelasan kami tuangan pasir, tuangan die, dan tuangan pelaburan .
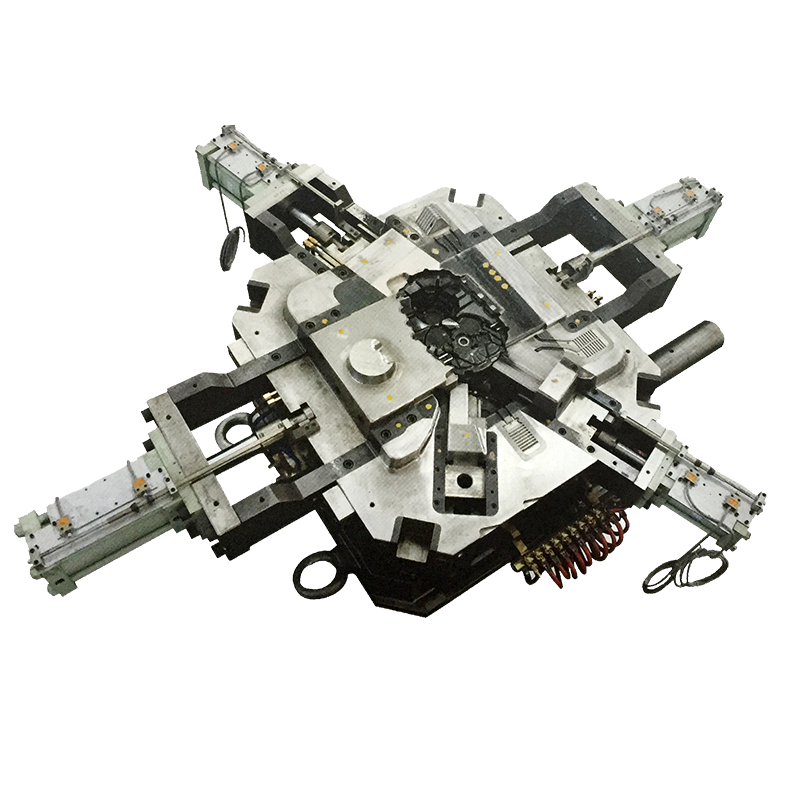
Adalah mudah untuk membandingkan tanda harga dua mesin, tetapi jumlah kos bahagian cast adalah yang menentukan projek. Mesin tuangan die tekanan tinggi boleh menelan kos kira-kira empat kali ganda berbanding sistem tekanan rendah, namun perbezaan ini menyejat apabila ia tersebar di atas ratusan ribu tangkapan.
Kos mati mengikut keluk yang sama. Die tekanan tinggi diperbuat daripada keluli alat yang dikeraskan dan mempunyai hayat perkhidmatan yang lebih pendek pada skala. Mati tekanan rendah adalah lebih ringan dan lebih murah, yang menjadikannya menarik untuk larian perintis atau pembangunan produk. Jika reka bentuk bahagian masih berubah, percubaan die tekanan rendah memberikan lebih banyak ruang untuk diulang tanpa menggunakan alat mahal penuh.
Operasi sekunder juga tip skala. Bahagian dengan keliangan gas boleh menolak lebih banyak semasa pemesinan atau kebocoran semasa ujian tekanan. Tuangan tekanan rendah cenderung kepada pembersih mesin dan memerlukan kurang impregnasi. Bagi komponen yang kemudiannya disalut serbuk atau anod, kualiti permukaan bermula dalam proses tuangan, bukan dalam garisan penamat.
Bukan tanpa mengubah ekonomi. Geometri yang sama selalunya boleh dihasilkan oleh kedua-dua proses, tetapi masa kitaran, tahap keliangan dan profil ketebalan dinding akan berbeza. Tekanan rendah boleh menggantikan tekanan tinggi apabila isipadu bahagian menurun dan reka bentuk memfokuskan pada kekuatan dan kalis bocor dan bukannya daya pemprosesan.
Tuangan die tekanan tinggi adalah calon yang lebih kuat. Halaju suntikan yang tinggi mengisi bahagian nipis dengan cepat sebelum logam menjadi pejal. Tekanan rendah akan berjuang untuk mencapai tulang rusuk yang sangat nipis dan panjang tanpa menggunakan tekanan yang lebih tinggi atau menambah pelari pintu.
Hanya apabila kos perkakas dikongsi merentas program. Untuk kelompok kecil, tekanan rendah menawarkan cetakan yang lebih murah dan persediaan mesin yang lebih mudah. Pertukaran adalah pengeluaran yang lebih perlahan, tetapi dengan pelaburan pendahuluan yang lebih rendah.
ya. Jika gelembung gas hampir dengan permukaan, salutan serbuk boleh melepuh semasa pengawetan. Tuangan tekanan rendah atau tuangan tekanan tinggi yang menerima impregnasi adalah pilihan yang lebih selamat apabila rawatan permukaan berat dirancang.
Pilih tuangan die tekanan tinggi apabila volum tahunan anda tinggi, ketebalan bahagian nipis dan seragam, dan kebolehulangan dimensi adalah kritikal. Pilih tuangan die tekanan rendah apabila kekedapan gas, rawatan haba dan kekukuhan struktur melebihi kelajuan kitaran, atau apabila pengeluaran masih berkembang.
Sumber keyakinan terbaik ialah perbincangan praktikal dengan rakan cetak die yang berpengalaman. Ketahui cara set peralatan, pengalaman perkakas dan keupayaan kemasan mereka sepadan dengan keluarga bahagian anda. Dengan data yang jelas tentang volum dan kekangan reka bentuk, pilihan antara tekanan tinggi dan rendah menjadi pengiraan kejuruteraan yang mudah.
Adakah anda sudah bersedia Bekerjasama Dengan Jieda?
* E -mel anda selamat dengan kami, kami tidak spam.
Produk
Maklumat hubungan
nbjd011@126.com
+86-574-86115705
No. 58 Mold Road, Zon Perindustrian Teknologi Daqi, Daerah Beilun, Ningbo