Dapatkan sebut harga
Seorang jurutera pembelian menghantar 5,000 perumah motor die-cast keluar untuk anodisasi hitam. Sampel kelihatan baik. Lot pengeluaran kembali kelabu berbelang-belang, dengan bintik-bintik putih di sekeliling tanda pin ejektor dan pecahan nada yang boleh dilihat di mana muka dimesin bertemu dengan permukaan as-cast. Tiada apa-apa yang berubah pada garisan anodisasi. Apa yang berubah ialah lot pemutus.
Jawapan ringkas dahulu: tuangan cetakan aluminium boleh dianodkan, dan perkhidmatan yang memahami tuangan cetakan boleh memegang kemasan Jenis II atau Jenis III yang boleh diulang. Tetapi keputusan diputuskan sebelum bahagian itu sampai ke tangki. Tiga input mengawal hampir semua yang anda lihat pada permukaan yang telah siap - aloi tuangan dituangkan, kekukuhan kulit as-cast dan cara bahagian itu direka bentuk dan bertopeng. Lakukan perkara yang betul dan penganodan menjadi proses pengeluaran yang stabil. Silapkan mereka dan tiada jumlah kemahiran memetik akan menyelamatkan hasil kosmetik.
Anodisasi menumbuhkan lapisan oksida daripada logam itu sendiri. Apa sahaja yang bukan aluminium kekal di tempatnya, dan oksida terbentuk di sekelilingnya. Aloi tuangan mati membawa banyak kandungan bukan aluminium, jadi salutan mewarisi struktur di bawahnya.
Kaedah membentuk juga penting. Tuangan mati, tuangan pasir dan tuangan pelaburan meninggalkan kulit permukaan yang berbeza dan corak keliangan yang berbeza, jadi aloi yang sama boleh teranod dengan sangat berbeza bergantung pada cara bahagian itu dibuat.
Jika lukisan menyatakan ADC12 dan pelanggan menjangkakan anodize jernih terang yang sepadan dengan penyemperitan 6061, keperluan itu tidak boleh dicapai — bukan dengan anodizer yang lebih baik, dan bukan dengan penggilap yang lebih. Aloi perlu dipilih untuk kemasan, dan pemilihan itu tergolong pada peringkat acuan dan tuangan.
| Aloi | kandungan silikon | Tingkah laku anodizing | Paling sesuai |
|---|---|---|---|
| A383 / ADC12 (menengah) | ~9.5–11.5% | Kelabu gelap kepada hampir hitam, satin, mudah busuk; konsistensi warna paling sukar dipegang | Perumahan, kurungan dan penutup yang warnanya gelap dan permintaan kosmetik adalah sederhana |
| A360 | ~9–10%, kuprum lebih rendah | Kelabu, prestasi kakisan yang lebih baik dan warna yang lebih stabil daripada A383 | Perumah dan penutup motor yang memerlukan rintangan kakisan |
| AlSi10MnMg (utama, cth. Silafont-36) | ~10%, besi rendah, ditambah mangan | Tindak balas anodisasi paling konsisten di kalangan aloi die-cast; kelabu muda dan boleh dicelup | Bahagian struktur dan EV, perumah bateri, komponen keselamatan dinding nipis |
| 6061 (tempa) | bawah 1% | Cerah, seragam dan mudah diwarnakan | Bahagian bermesin sahaja — ia tidak boleh die cast tekanan tinggi |
Kebanyakan program mendarat di salah satu daripada dua laluan. Jika kemasannya adalah anodize hiasan gelap pada tuangan tujuan umum, A383 boleh digunakan dan menjimatkan kos, dan spesifikasi penampilan ditulis di sekeliling satin kelabu-hitam. Jika anodize berfungsi atau mesti diwarnakan, beralih kepada aloi utama seperti AlSi10MnMg kos lebih sekilogram tetapi menghilangkan sebahagian besar risiko warna.
Pemesinan mengubah gambar juga. Bahagian anodized as-cast berbunyi lebih gelap dan lebih berbintik-bintik daripada bahagian yang sama dengan muka yang boleh dilihat dimesin. Apabila nada seragam diperlukan, muka kosmetik akan dimesin dan selebihnya kekal sebagai cast.
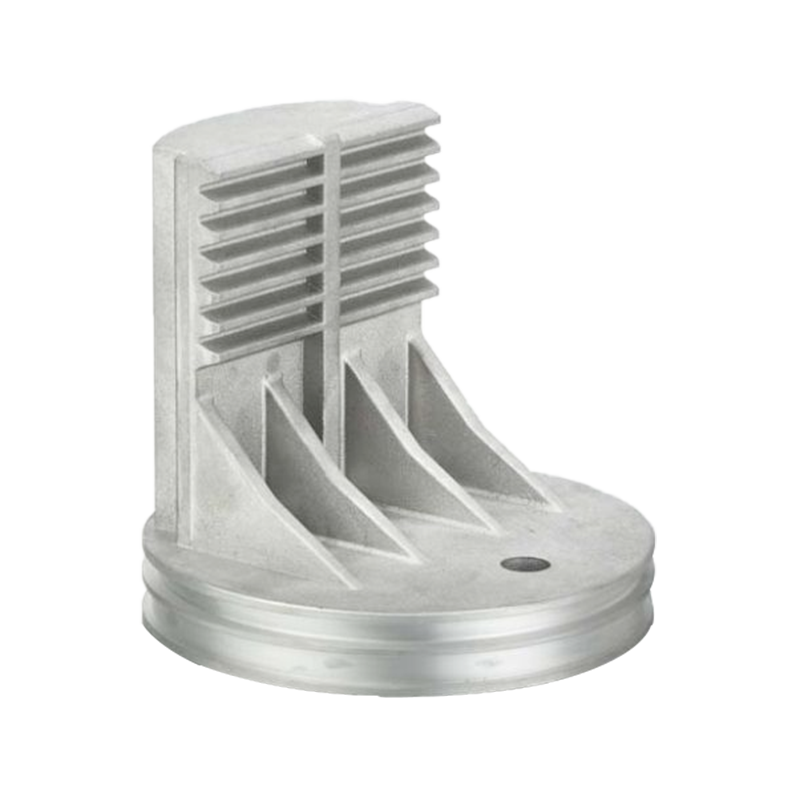
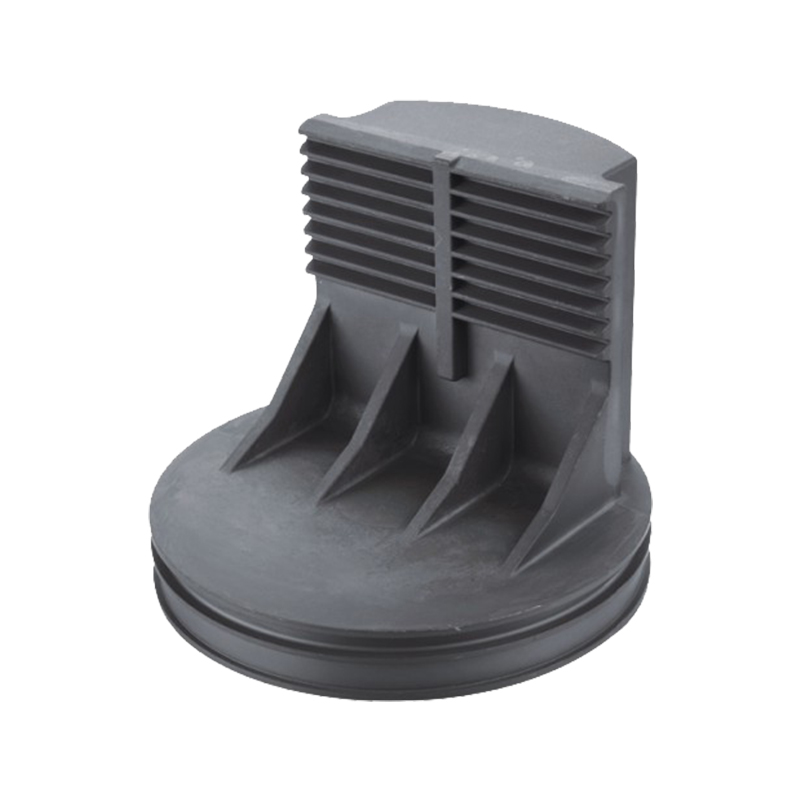 Omboh Die-Cast Aluminium Anodized untuk Enjin dan Pemampat Lihat produk ini untuk omboh tuang aluminium anod, termasuk pilihan aloi dan butiran rawatan permukaan yang berkaitan dengan keputusan pemesinan dan salutan. Lihat Produk →
Pilih kelas salutan daripada fungsi, bukan daripada nama penamat. Tiga pilihan biasa berkelakuan agak berbeza pada tuangan die.
Hiasan dan tahan kakisan. Ia menerima pewarna merentasi julat warna yang luas, mengekalkan permukaan satin, dan sesuai dengan penutup yang boleh dilihat, penutup hujung dan perumah. Pada aloi silikon tinggi mengharapkan kelabu-ke-hitam dan bukannya ton terang.
Pakai rintangan dahulu, penampilan kedua. Kekerasan biasanya mendarat sekitar 350–500 HV bergantung pada aloi. Warna dihadkan kepada kelabu gelap, gangsa dan hitam, perubahan dimensi lebih besar dan tuangan silikon tinggi lebih berkemungkinan menunjukkan kesan tampalan. Gunakannya untuk permukaan gelongsor, badan injap dan memakai plat.
Di bawah mikron tebal, konduktif dan murah. Jika keperluannya ialah rintangan kakisan ditambah pembumian elektrik, salutan penukaran biasanya betul dan penganodan adalah salah — penganodan adalah dielektrik dan akan melindungi bahagian tersebut.
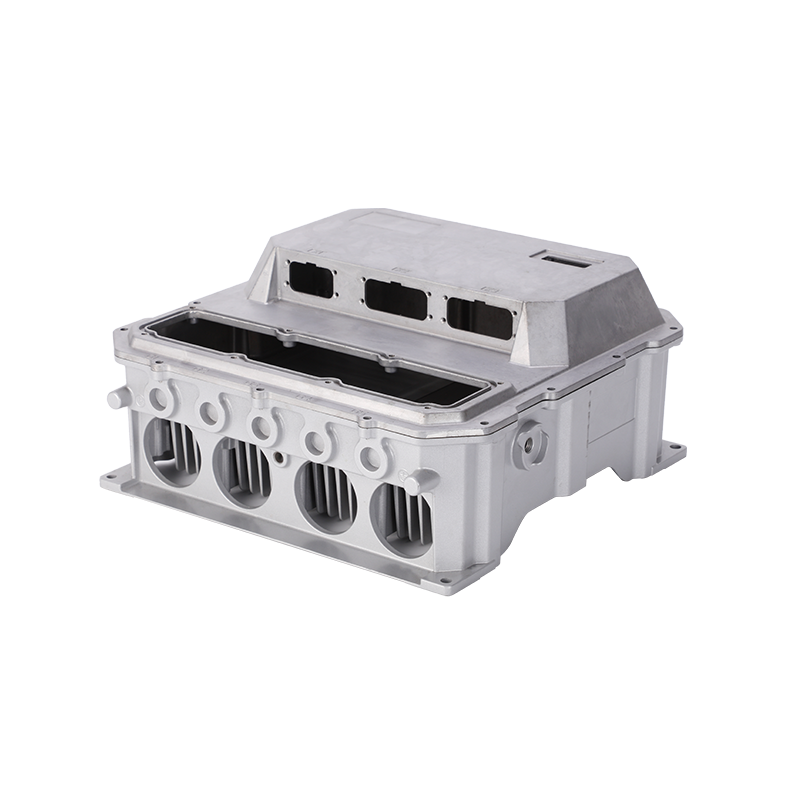
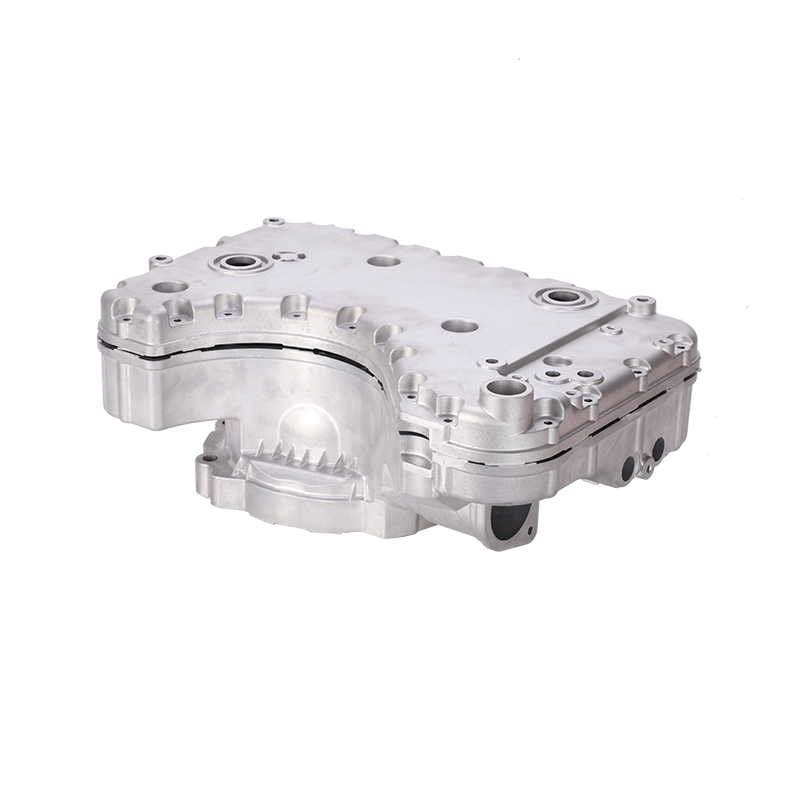
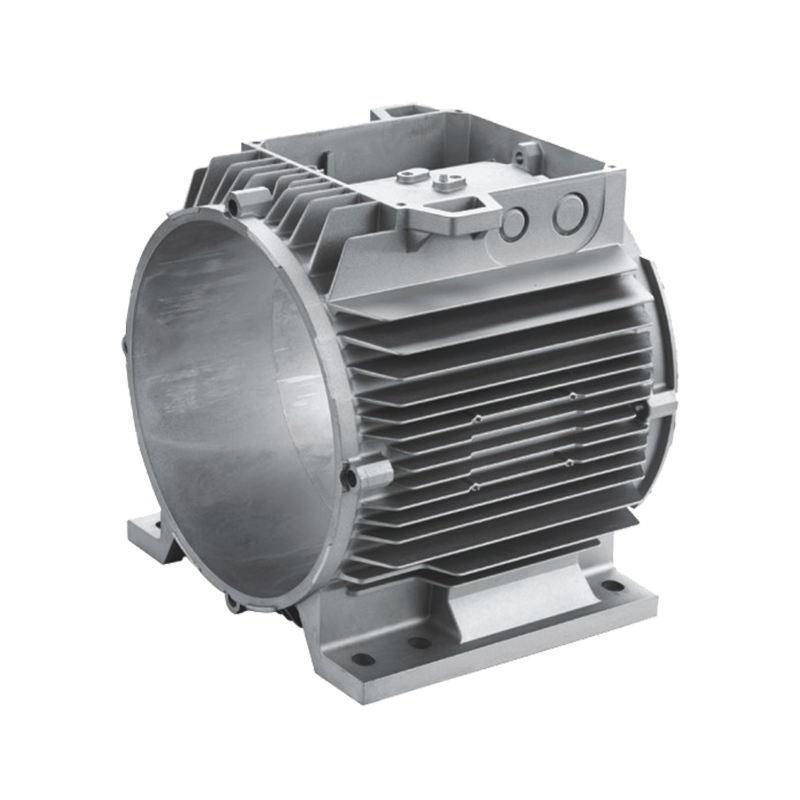
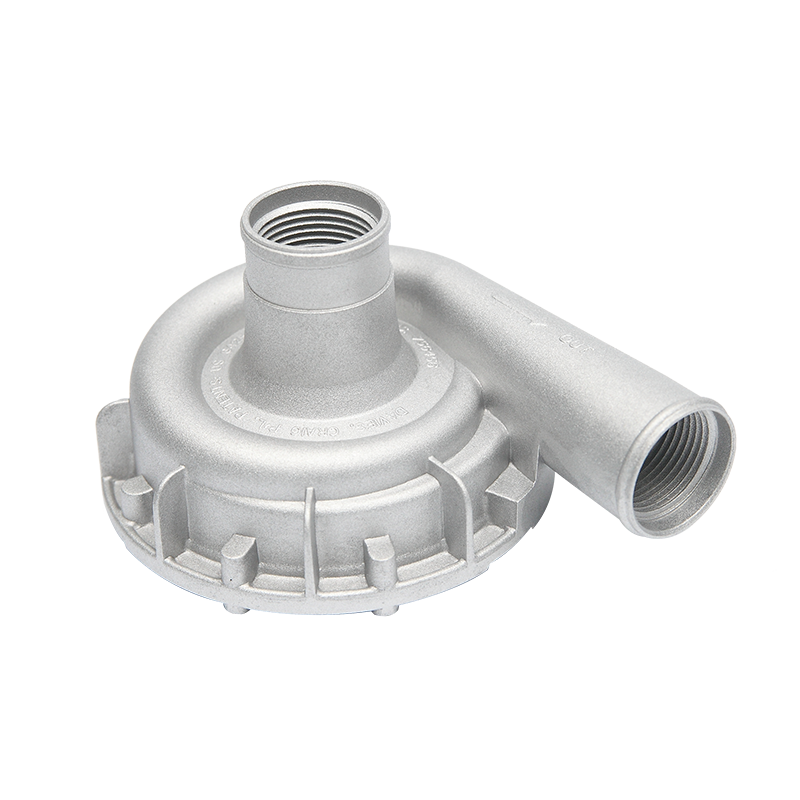
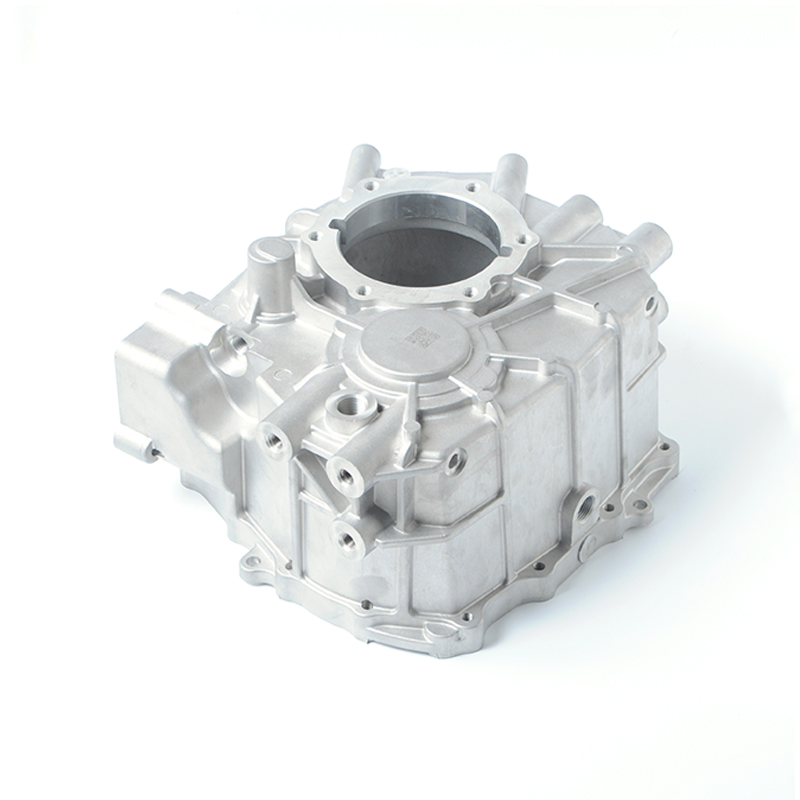 Perumahan Motor Automobil Die-Cast Aluminium Tekanan Tinggi Semak perumah motor tersuai ini untuk kegunaan kereta, dengan pilihan aloi aluminium, rawatan permukaan, ujian dan butiran toleransi dimensi yang terikat dengan pilihan anodisasi. Lihat Produk →
Anodisasi menggunakan kira-kira separuh ketebalannya daripada substrat dan menambah separuh lagi ke luar. Salutan 20 µm Jenis II tumbuh kira-kira 10 µm setiap sisi; salutan Jenis III 50 µm tumbuh kira-kira 25 µm setiap sisi. Pada bahagian yang dipegang pada ±0.05 mm, itu bukan ralat pembundaran.
Kualiti penamat pada tuangan die boleh disahkan. Letakkan ujian dalam pesanan pembelian dan ia berhenti menjadi masalah pendapat.
Satu titik kawalan lebih penting daripada jangkaan kebanyakan pembeli: pembolehubah pemutus mengalihkan warna anod. Nisbah kandungan kitar semula, kimia lot aloi, imbangan terma mati dan perubahan get semuanya menggerakkan morfologi silikon, dan nada siap bergerak bersamanya. Jika penampilan adalah kritikal, bekukan sumber aloi dan layak semula selepas sebarang cetakan atau perubahan proses.
Anodisasi tidak selalu merupakan jawapan, dan pada beberapa tuangan die ia adalah salah.
Bahagian terma terletak dalam kategori mereka sendiri. Anodisasi meningkatkan emisitiviti pada sink haba dan menambah perlindungan kakisan untuk kegunaan luar dan industri, itulah sebabnya sink haba anodized adalah standard dalam lampu LED dan penutup elektrik.
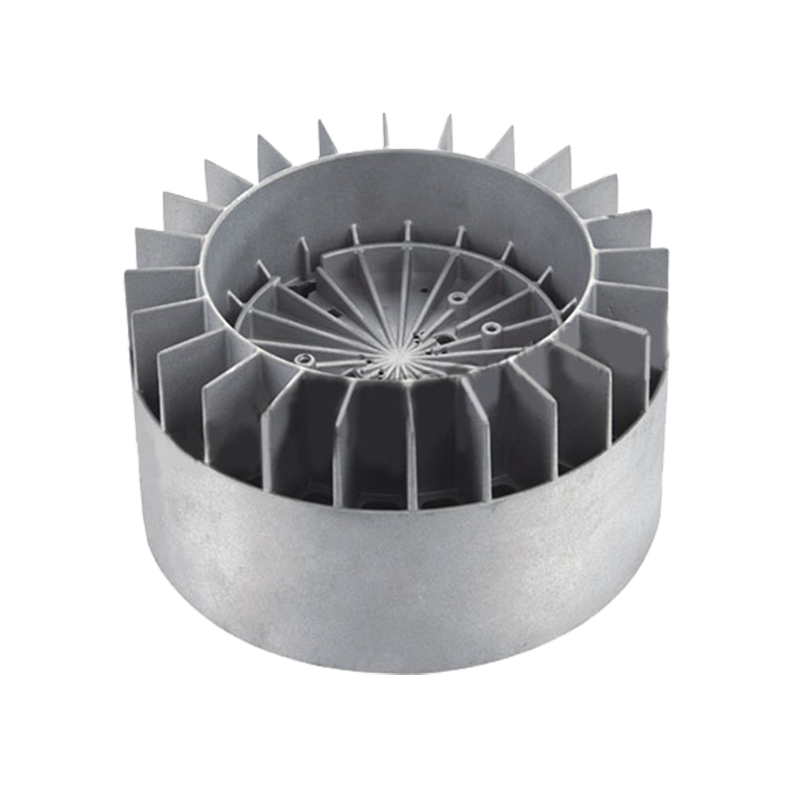
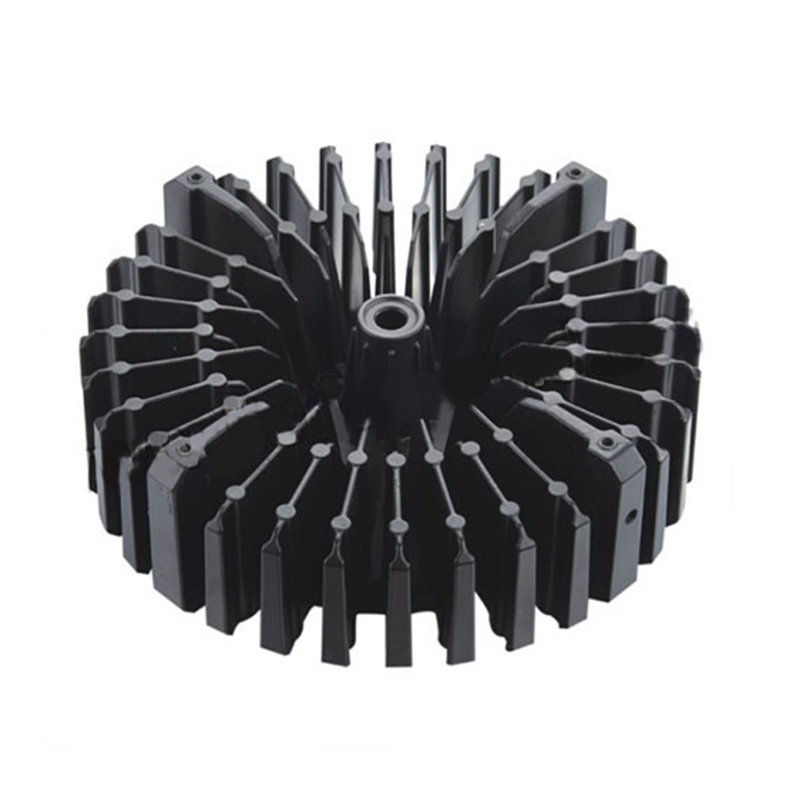 Sinki Haba Aluminium Die-Cast untuk Peralatan Elektronik dan Perindustrian Produk sink haba ini meliputi pilihan tuangan aluminium, anodisasi dan kemasan lain serta spesifikasi yang berguna semasa menyediakan RFQ untuk bahagian terma. Lihat Produk →
RFQ yang ditulis dengan cara ini biasanya menjimatkan pusingan sampel penuh, kerana pembekal boleh menyatakan di hadapan sama ada aloi itu menyokong warna, sama ada pelan pelekat boleh dikilang dan rupa hasil yang realistik — bukannya menemuinya di lot pengeluaran pertama.
Ya, tetapi harapkan hasil satin kelabu gelap hingga hitam dengan konsistensi warna yang terhad. Ia berfungsi dengan baik untuk kemasan hiasan gelap dan perlindungan kakisan berfungsi. Ia tidak berfungsi untuk warna jernih atau pastel yang terang.
ya. Kira-kira separuh ketebalan salutan tumbuh ke luar setiap sisi — kira-kira 10 µm untuk salutan Jenis II 20 µm dan kira-kira 25 µm untuk salutan Jenis III 50 µm. Benang, lubang dan muka pengedap biasanya memerlukan pelekat.
Biasanya satu daripada tiga punca: keliangan memegang elektrolit melalui langkah pengedap, campuran sebagai tuangan dan permukaan dimesin pada bahagian yang sama, atau perubahan lot aloi. Pembaikan adalah hulu — tuangan yang lebih bunyi, pemesinan yang konsisten dan sumber aloi beku.
Ia mungkin, dengan had. Ketebalan lebih kurang 50 µm pada aloi silikon tinggi cenderung retak atau kelihatan bertompok. Kekalkan anodisasi keras dalam julat 25–40 µm dan sahkannya dengan percubaan niat pengeluaran.
Menganod tuangan die ialah rantai dan bukannya satu langkah: pilihan aloi, acuan dan kekukuhan tuangan, strategi pemesinan, pelekat, kemudian garisan anodisasi. Apabila masalah penamat muncul, punca biasanya dua atau tiga pautan kembali dari tangki.
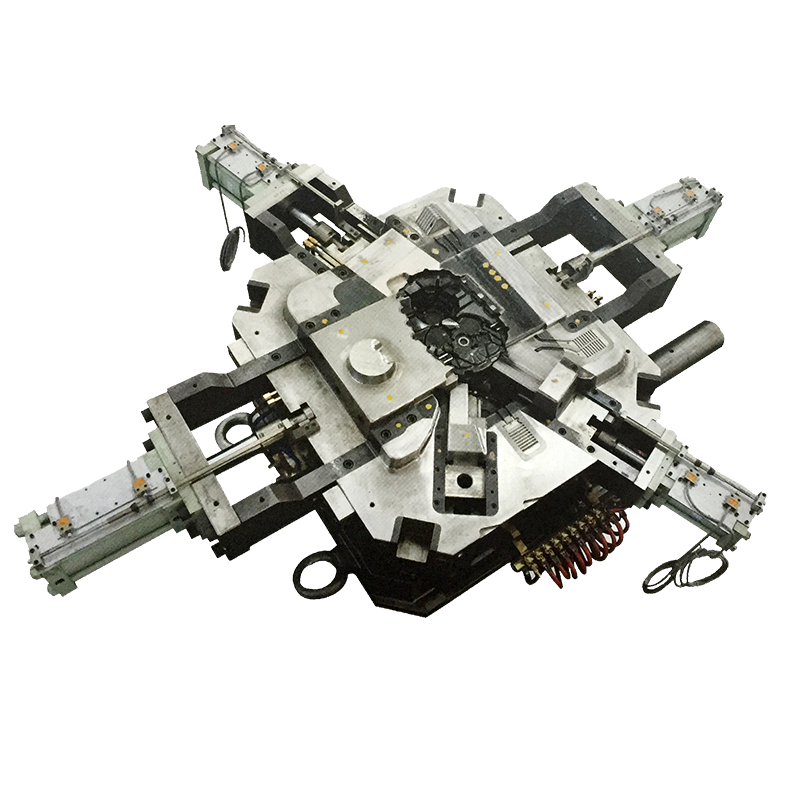
Kerja kami sendiri meliputi bahagian hadapan rantai itu. Kami mereka bentuk dan membina acuan, menjalankan tuangan cetakan tekanan tinggi dari 1600T hingga 200T, mesin dalaman pada pusat CNC, dan menyelaraskan rawatan permukaan termasuk penanodan dan salutan serbuk di bawah sistem kualiti IATF 16949. Jika program memerlukan bahagian die-cast beranod dengan warna yang ditakrifkan dan sasaran kakisan yang ditentukan, titik permulaan yang praktikal adalah untuk menyelesaikan aloi dan permukaan kosmetik sebelum die dipotong. Anda boleh menyemak kami aluminium die casting dan keupayaan pemesinan atau hantar lukisan dengan keperluan kemasan dilampirkan — lebih awal kedua-dua keputusan itu dibuat, lebih sedikit kejutan berakhir pada permukaan siap.
Adakah anda sudah bersedia Bekerjasama Dengan Jieda?
* E -mel anda selamat dengan kami, kami tidak spam.
Produk
Maklumat hubungan
nbjd011@126.com
+86-574-86115705
No. 58 Mold Road, Zon Perindustrian Teknologi Daqi, Daerah Beilun, Ningbo