Dapatkan sebut harga
Dua lukisan mendarat di atas meja yang sama pada minggu yang sama. Satu ialah pendakap selak 120 g untuk pintu kereta penumpang; satu lagi ialah perumah motor 1.8 kg yang terletak kira-kira 90 mm dari manifold ekzos. Kedua-duanya membawa nota yang sama: "die cast, aloi untuk disahkan."
Jawapan ringkas, sebelum mana-mana jadual: pilih zink apabila bahagiannya kecil, berdinding nipis, boleh dilihat secara kosmetik, atau mesti mempunyai toleransi yang ketat dengan hampir tiada pemesinan. Pilih aluminium apabila bahagiannya besar, sensitif berat, atau panas.
Peraturan tunggal itu menyelesaikan kebanyakan keputusan pemutus automotif. Perkara yang tidak diceritakan kepada anda ialah di mana sempadan sebenarnya terletak, berapa kos untuk salah meneka, dan butiran lukisan yang perlu diubah apabila anda menukar aloi. Tiga soalan itu adalah selebihnya artikel ini.
Zink dan aluminium dilemparkan pada mesin yang berbeza atas sebab fizikal. Aloi zink cair hampir 390 °C, cukup rendah sehingga mesin ruang panas memastikan periuk, leher angsa dan muncung terendam dalam cair dan mengeluarkan dos yang diukur dalam beberapa saat. Aluminium cair berhampiran 600 °C dan dituangkan pada 650–700 °C, yang akan memusnahkan bahagian ferus ruang panas, jadi aluminium menjalankan ruang sejuk: logam dimasukkan ke dalam lengan pukulan setiap kitaran.
Jurang proses itu menerangkan kebanyakan akibat hiliran. Zink mengisi bahagian yang lebih nipis dengan lebih cepat, memegang dimensi yang lebih ketat dan meninggalkan permukaan sebagai tuangan yang lebih baik. Aluminium membawa lebih sedikit jisim untuk isipadu yang sama dan bertolak ansur dengan lebih banyak haba.
| Harta benda | Zamak 3 (zink) | A380 / ADC12 (aluminium) |
|---|---|---|
| Ketumpatan | 6.6 g/cm³ | 2.71 g/cm³ |
| Takat lebur | ~387 °C | ~600 °C, dituangkan pada 650–700 °C |
| Kekuatan tegangan muktamad | ~283 MPa | ~324 MPa |
| Kekuatan hasil | ~221 MPa | ~159 MPa |
| Kekerasan | ~82 HB | ~80 HB |
| Kekonduksian terma | ~113 W/m·K | ~96 W/m·K |
| Dinding minimum praktikal | 0.5–1.0 mm | 1.5–2.5 mm |
| Toleransi linear, ciri kecil | ±0.025–0.05 mm | ±0.05–0.13 mm |
| Proses pemutus | Bilik panas | Bilik sejuk |
| Kehidupan mati yang tipikal | Selalunya 500,000 pukulan | Biasanya 100,000–150,000 tangkapan |
Zink kira-kira 2.4 kali lebih tumpat daripada aluminium. Reka bentuk semula isipadu yang sama daripada zink ke dalam aluminium dan anda mengeluarkan kira-kira 59% daripada jisim. Itulah sebabnya program dipacu berat, seperti julat EV atau sasaran jisim yang tidak bercabang, bermula dengan aluminium dan jarang melihat ke belakang.
Pertukarannya ialah ketebalan dinding. Tulang rusuk 0.6 mm boleh dipercayai dalam zink; rusuk yang sama dalam A380 berkemungkinan untuk tangkapan pendek atau tertutup sejuk, jadi reka bentuk bergerak kepada 1.5–2.5 mm. Dinding yang lebih tebal pada aloi yang lebih ringan mencakar bahagian belakang kelebihan berat dan sentiasa menambah masa pemejalan dan kos kitaran.
Nombor ketiga ialah suhu, dan di sinilah kebanyakan kegagalan medan bermula. Zink tuangan mati cepat kehilangan kekuatan melebihi kira-kira 95–100 °C dan merayap di bawah beban tetap, jadi sambungan berbolted yang menahan tork pada suhu bilik boleh berehat selepas musim panas di bawah hud. Aluminium A380 memegang sebahagian besar kekuatannya kepada kira-kira 150 °C, dan gred seperti A360 atau AlSi10MnMg menolak lebih jauh.
Membandingkan kedua-dua aloi dengan harga logam sahaja adalah satu perangkap. Aloi zink biasanya berharga lebih sekilogram daripada aluminium, dan kerana ia lebih tumpat, bahagian zink dengan isipadu yang sama juga menggunakan lebih banyak kilogram. Pada kos bahan, zink kehilangan hampir setiap kali.
Perbandingan bertukar apabila anda mengira baki proses. Takat lebur yang lebih rendah dan masa kitaran pemotongan pemejalan yang lebih cepat, dan pemangkasan tuangan ruang panas sekerap. Dinding nipis dan toleransi yang ketat bermakna bahagian meninggalkan acuan hampir kepada bentuk jaring, jadi penggerudian, pengilangan dan penyudah jatuh. Dies berjalan lebih sejuk dan bertahan lebih lama, menyebarkan kos perkakas ke lebih banyak bahagian. Zink juga mesin lebih pantas dan lebih bersih paip, yang penting untuk kurungan dan perumah dengan sedozen lubang berulir.
Peraturan yang boleh dilaksanakan: zink menang apabila kandungan pemesinan tinggi, toleransi ketat, atau volum tahunan besar. Aluminium menang apabila bahagian itu berat, besar atau bermuatan haba, kerana tiada penjimatan proses mengimbangi penalti ketumpatan 2.4× atau kegagalan rayapan dalam perkhidmatan. Perkakas mengikut logik yang sama, dan ia merupakan latihan kejuruteraan yang berbeza untuk setiap laluan: cetakan aluminium memerlukan keluli alat kerja panas, penyejukan yang murah dan pengurusan terma untuk bertahan 650 °C kitaran logam selepas kitaran.
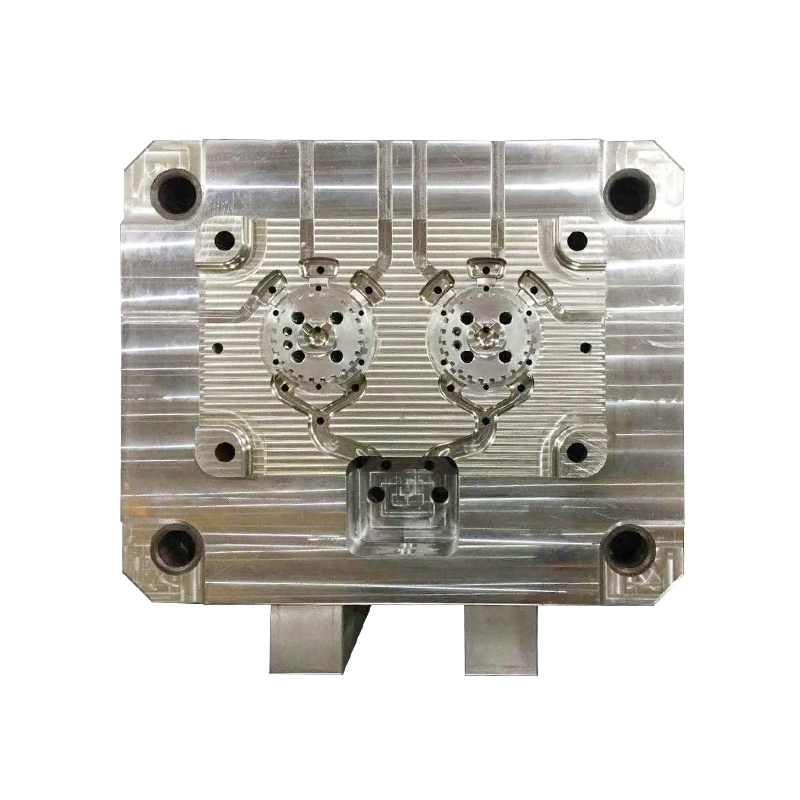
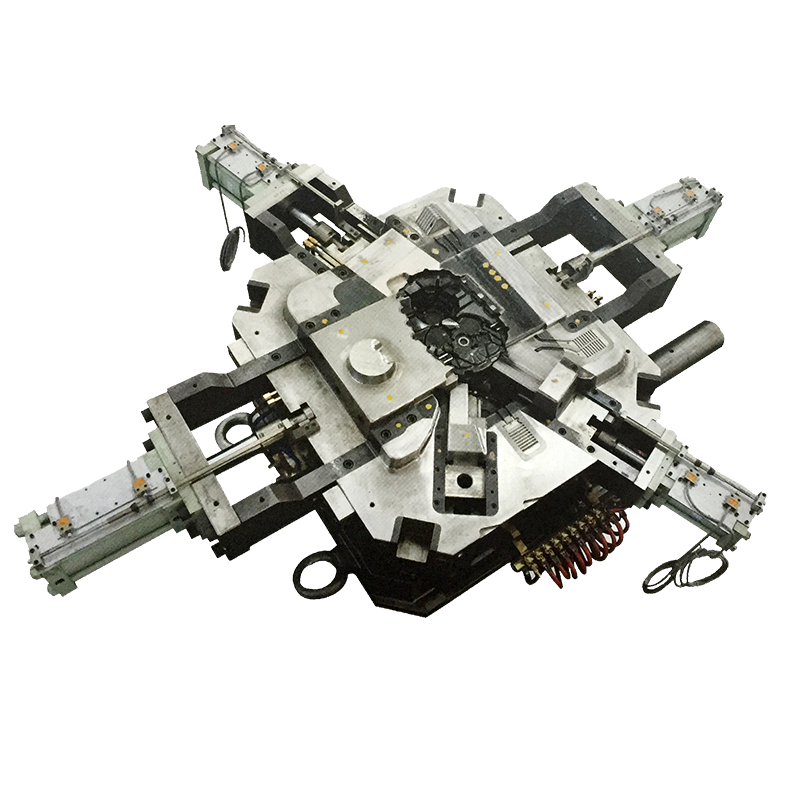
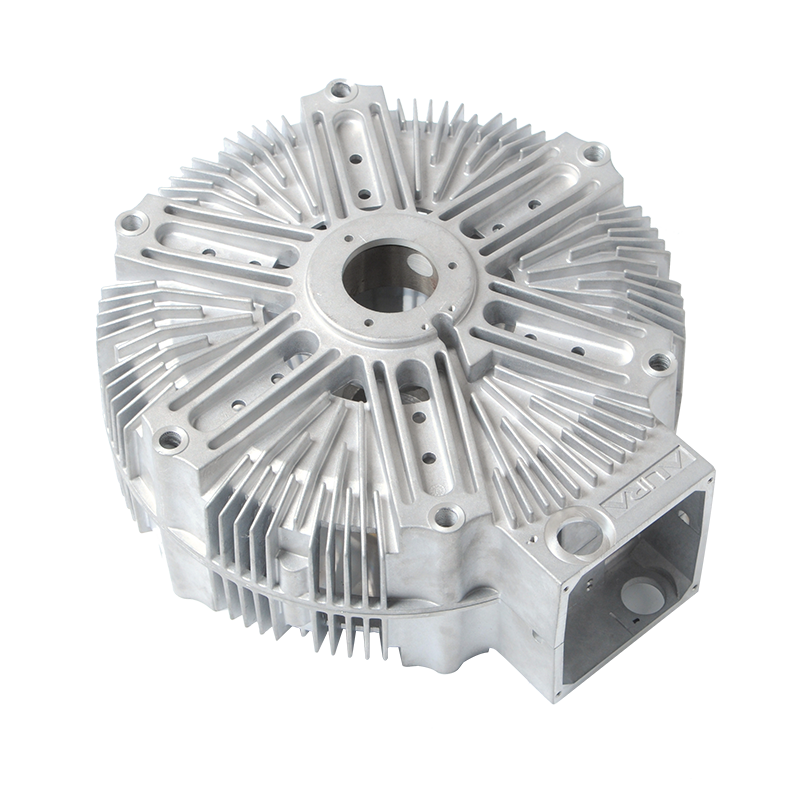
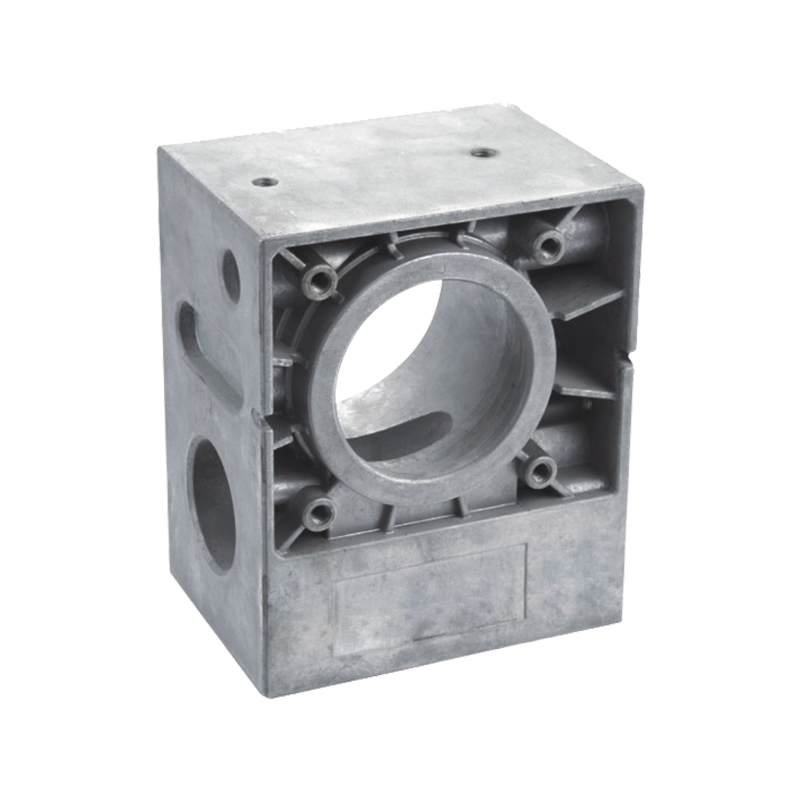
 Acuan Die-Casting Aluminium Tekanan Tinggi Tersuai Acuan die-casting aluminium tekanan tinggi tersuai untuk komponen yang tepat; semak semula apabila toleransi yang ketat atau volum tahunan yang tinggi menjadikan perkakas aluminium sebagai laluan praktikal. Lihat Produk →
Zink mendapat tempatnya pada komponen kecil, tepat, volum tinggi yang mana operasi sekunder akan menguasai harga sekeping:
Setiap bahagian ini cukup kecil sehingga penalti ketumpatan diukur dalam gram, manakala manfaat ketepatan diukur dalam langkah pemesinan yang dihapuskan dan sekerap yang lebih rendah.
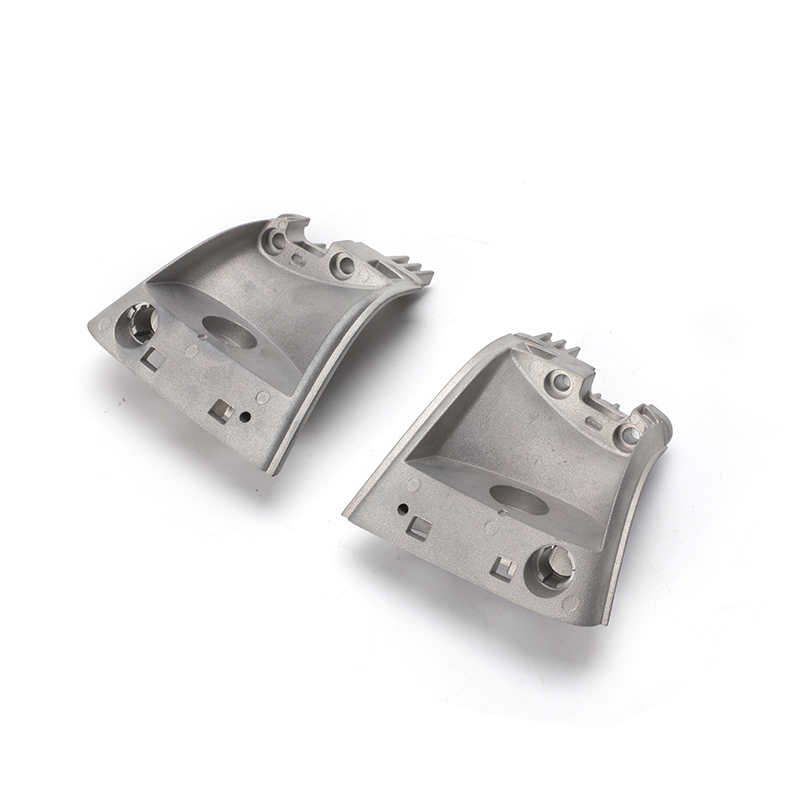 Zink Die-Cast Car Luggage Rack Support Bracket Pendakap sokongan die-cast aloi zink kecil untuk rak bagasi kereta, sesuai untuk bahagian automotif yang padat dengan ketepatan dan pemesinan yang dikurangkan. Lihat Produk →
Aluminium mengambil bahagian di mana jisim atau haba peraturan:
Zink jarang berdaya saing melebihi beberapa kilogram, jadi pada tuangan besar keputusan sering dibuat untuk anda oleh mesin, bukan oleh helaian data material.
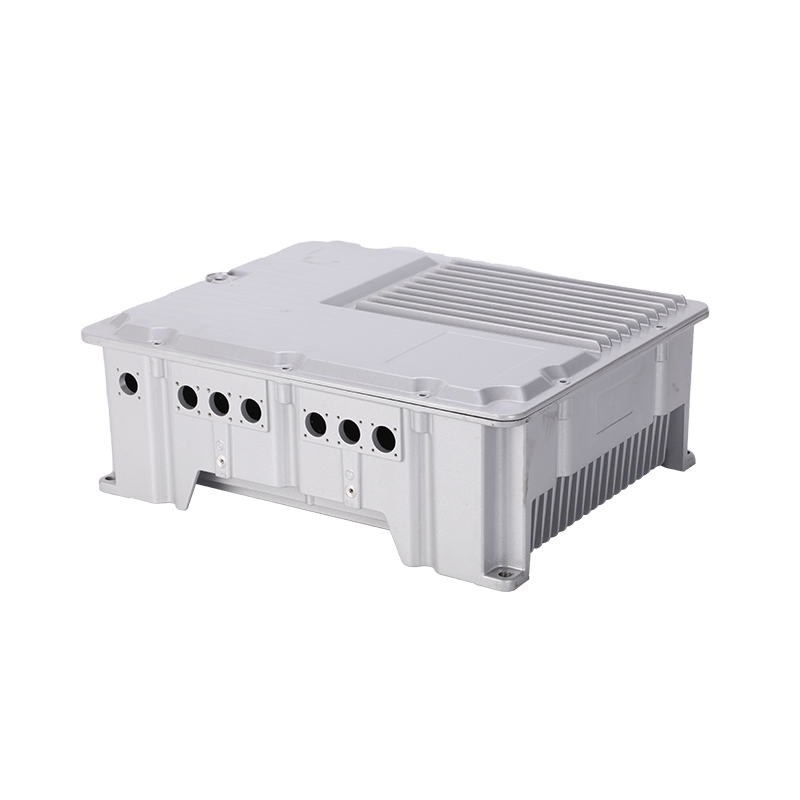
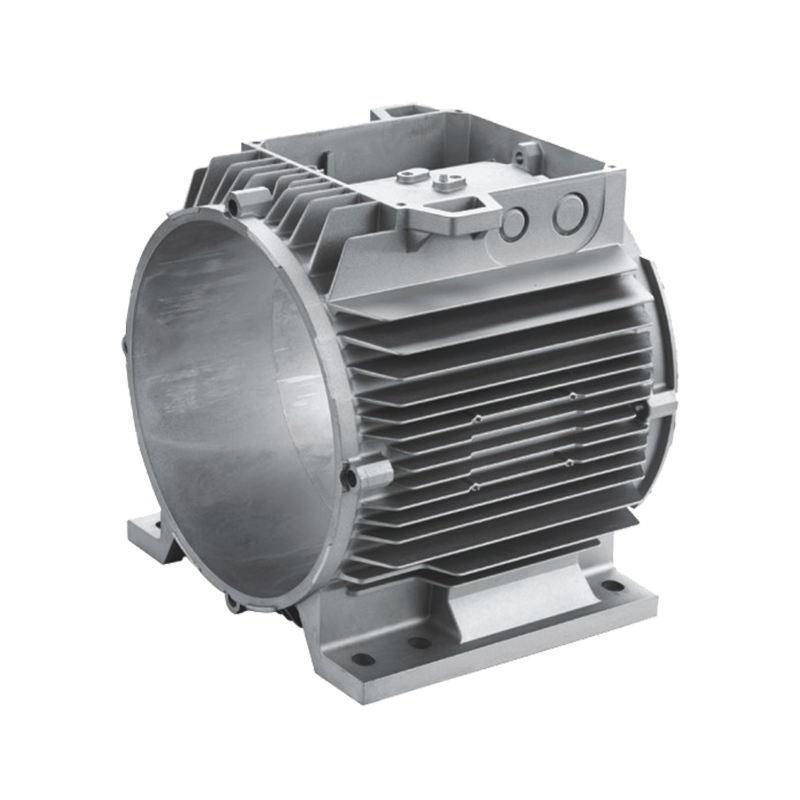
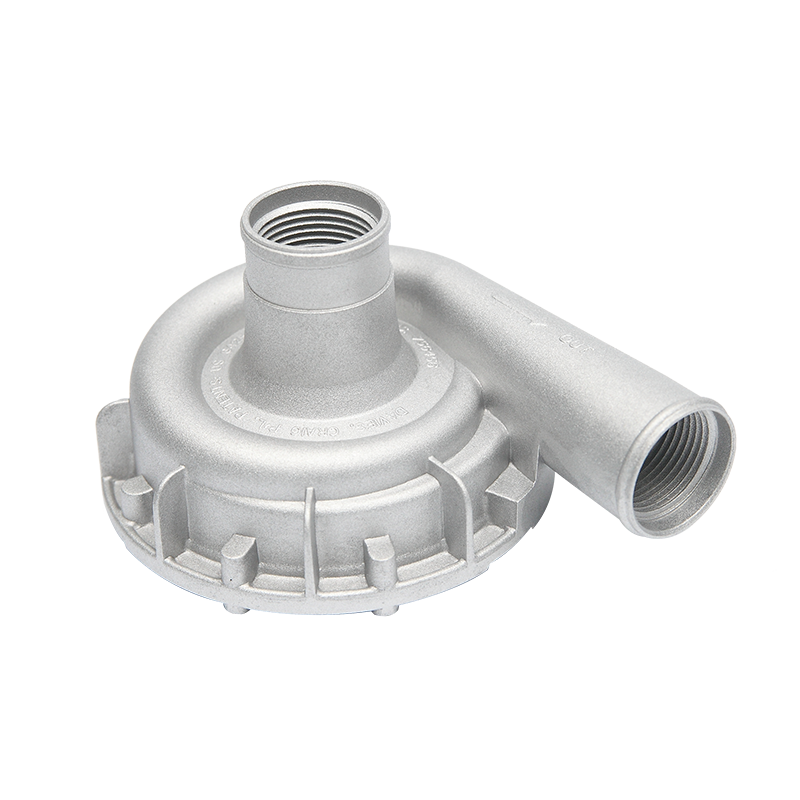
 Perumahan Motor Automobil Die-Cast Aluminium Tekanan Tinggi aluminium die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. Lihat Produk →
Zink menerima benang yang dibentuk dan diketuk dengan baik dan memegang tork dalam bahagian nipis, jadi kurungan zink kecil selalunya tidak memerlukan sisipan. Aluminium lebih lembut di rusuk benang, jadi apa-apa yang dibuka dan ditutup dalam perkhidmatan - penutup, panel akses, perumah penapis - harus membawa sisipan keluli atau skru pembentuk benang yang direka bentuk untuk aluminium. Pada bahagian seperti kuali minyak bertutup dan bah , corak bolt dan ketinggian bos perlu direka bentuk mengikut kelakuan benang itu, bukan disalin daripada lukisan zink.
Zink terletak di bawah aluminium, keluli dan keluli tahan karat dalam siri galvanik, jadi bahagian zink yang diikat pada struktur aluminium menjadi anod korban. Dalam perkhidmatan garam jalan atau pantai ia terhakis terlebih dahulu. Salutan, pencuci pengasing atau pendakap aluminium adalah pembaikan biasa, dan ini adalah salah satu sebab zink kurang biasa pada perkakasan casis luaran.
Di atas kira-kira 95 °C, zink berubah bentuk secara perlahan di bawah beban kekal. Mana-mana bahagian zink yang membawa pramuat berhampiran sumber haba hendaklah dinilai dengan margin suhu, atau dipindahkan ke aluminium.
Zink mengambil pempasifan, salutan serbuk, e-coat, dan penyaduran hiasan dengan sedikit penyediaan permukaan. Aluminium silikon tinggi seperti A380 teranod tidak sekata dan sering bertukar gelap atau berbintik-bintik, jadi program yang memerlukan rupa anod seragam biasanya menetapkan aloi silikon rendah atau beralih kepada salutan serbuk.
Bukan sekilogram. Aloi zink biasanya lebih mahal, dan ia adalah 2.4 kali lebih padat. Zink menjadi lebih murah pada tahap bahagian siap apabila toleransi yang ketat, dinding nipis dan kandungan pemesinan berat sebaliknya akan memacu kos pemprosesan aluminium meningkat, atau apabila volum cukup tinggi untuk mendapat manfaat daripada hayat cetakan yang lebih lama.
Ya, tetapi tidak dalam sentuhan basah langsung. Zink ialah anod dalam pasangan dan akan terhakis secara keutamaan. Gunakan salutan, pencuci pengasingan atau pengedap yang serasi pada sambungan.
Aluminium A380 mempunyai kekuatan tegangan muktamad yang lebih tinggi, kira-kira 324 MPa berbanding 283 MPa untuk Zamak 3, manakala zink mempunyai kekuatan hasil yang lebih tinggi. Kekuatan sekilogram tidak hampir: aluminium menang dengan margin yang luas.
Tuangan zink dengan pasti pada dinding 0.5–1.0 mm. Aluminium memerlukan kira-kira 1.5–2.5 mm bergantung kepada geometri dan panjang aliran. Pergi lebih nipis daripada had tersebut dan jangkakan pukulan pendek, penutupan sejuk dan keliangan.
Aluminium, hampir tanpa pengecualian. Bahagian ini besar, memerlukan laluan terma, dan selalunya membawa ciri struktur atau pengedap. Zink masih memasuki kenderaan yang sama dalam kurungan kecil, penyambung dan komponen selak.
Adakah anda sudah bersedia Bekerjasama Dengan Jieda?
* E -mel anda selamat dengan kami, kami tidak spam.
Produk
Maklumat hubungan
nbjd011@126.com
+86-574-86115705
No. 58 Mold Road, Zon Perindustrian Teknologi Daqi, Daerah Beilun, Ningbo