Dapatkan sebut harga
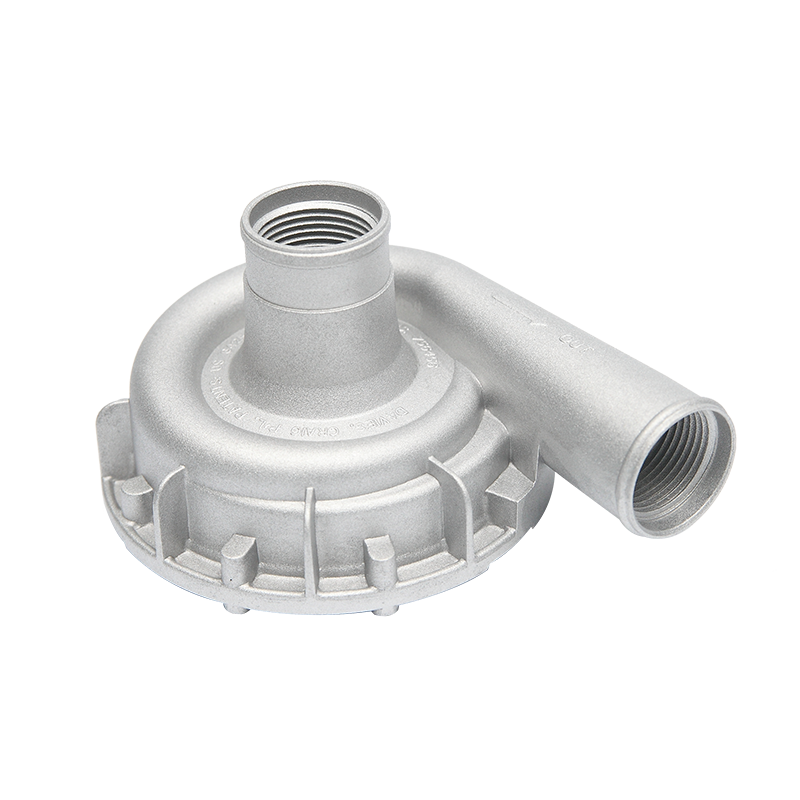
Perumahan motor aluminium yang dimesin gagal dalam ujian kebocoran pada 1.5 bar selepas 40 saat. Aloi adalah dalam spesifikasi, suhu cetakan berada dalam julat, dan tuangan kelihatan sempurna sebelum pemesinan. Puncanya ialah gas: udara yang masuk ke dalam rongga dengan logam dan tidak mempunyai tempat untuk pergi apabila bahagian itu mengeras.
Teknologi tuangan die vakum ialah jawapan proses kepada kegagalan itu, dan kelebihannya paling mudah dinilai dari segi pengeluaran: kadar sekerap, kadar kebocoran dan perkara yang dibenarkan untuk anda lakukan pada bahagian selepas tuangan.
Kesimpulannya dahulu: dengan mengosongkan rongga dadu sebelum dan semasa tangkapan, tuangan die vakum memotong gas yang terperangkap kepada sebahagian kecil daripada paras tuangan mati tekanan tinggi (HPDC) konvensional. Satu perubahan itu membawa kebanyakan faedah: lebih sedikit kecacatan keliangan gas, tuangan ketat tekanan, laluan praktikal untuk rawatan haba dan kimpalan T6, dinding yang lebih nipis, permukaan sebagai tuang yang lebih bersih dan kos yang lebih rendah bagi setiap bahagian yang diterima. Pertukarannya ialah kerumitan perkakasan: acuan bertutup, injap vakum dan penyelenggaraan berdisiplin.
Dalam mesin ruang sejuk konvensional, rongga penuh dengan udara pada tekanan atmosfera apabila pelocok memulakan pukulan pantasnya. Logam memasuki pagar pada 30-60 m/s, dan udara mempunyai milisaat untuk melarikan diri melalui lubang yang biasanya sedalam 0.1-0.2 mm. Bolong berkelip atau tersumbat dengan sisa agen pelepas, dan apa sahaja yang tertinggal akan menjadi keliangan gas.
Sistem vakum menambah injap dalam acuan yang menghubungkan rongga ke tangki vakum. Rongga dipam ke bawah semasa pukulan perlahan, sebelum pukulan pantas bermula, dan injap ditutup apabila bahagian hadapan logam tiba. Intensifikasi kemudian berjalan sama seperti dalam pukulan biasa.
Dua peringkat adalah perkara biasa. Sistem bantuan vakum menarik rongga kepada kira-kira 200-500 mbar mutlak dan terutamanya menyokong bolong. Sistem vakum tinggi mencapai 50-100 mbar dan merupakan versi yang mengubah kegunaan tuangan. Dua butiran memutuskan sama ada berfungsi: paras vakum mesti diukur pada acuan, bukan pada pam, kerana pengedap yang haus menyembunyikan masalah; dan vakum tidak menggantikan pengudaraan, ia mengurangkan jumlah udara yang mesti dilalui oleh bolong, yang mengurangkan denyar dan tersumbat.
| Parameter | HPDC konvensional | Dibantu dengan vakum | Tuangan mati vakum tinggi |
|---|---|---|---|
| Tekanan rongga sebelum diisi | kira-kira 1,000 mbar | 200-500 mbar | 50-100 mbar |
| Kandungan gas dalam tuangan | 10-20 cm³/100 g | 5-10 cm³/100 g | 2-5 cm³/100 g |
| Ketebalan dinding biasa | 2.0-3.0 mm | 1.5-2.5 mm | 1.2-1.8 mm |
| Rawatan haba T6 | tidak praktikal, melepuh | terhad | boleh dilaksanakan pada aloi yang sesuai |
| Tekanan sesak | selalunya memerlukan impregnasi | biasanya boleh diterima | boleh dipercayai kedap bocor |
| Kos mati relatif | garis dasar | tambah 5-15% | tambah 10-25% |
| Fokus penyelenggaraan | bolong, ejen pelepas | meterai, injap | meterai, injap, vacuum monitoring |
Memotong udara dalam rongga tidak mengeluarkan setiap liang; keliangan pengecutan daripada keseimbangan haba yang lemah adalah masalah yang berasingan. Ia mengeluarkan pori-pori gas yang besar dan tidak teratur yang menyebabkan kebanyakan penolakan, dan itu muncul di lima tempat.
Kandungan gas dalam pukulan vakum tinggi yang dikawal dengan baik biasanya jatuh daripada 10-20 cm³ setiap 100 g logam kepada 2-5 cm³, dan ketumpatan meningkat kira-kira 1-2%. Kadar penolakan radiografi mengikut arah aliran yang sama.
Perumah, badan injap, penutup bateri dan kuali minyak dinilai berdasarkan kadar kebocoran, bukan penampilan. Tuangan konvensional sering memerlukan impregnasi resin untuk lulus, yang menambah langkah dan risiko kegagalan yang bergantung kepada suhu. Tuangan vakum biasanya menahan tekanan sebagai tuang, jadi ujian kebocoran mengesahkan dan bukannya pembaikan.
Rawatan larutan T6 pada kira-kira 500 °C menjadikan gas yang terperangkap mengembang, dan lepuh tuangan die konvensional. Dengan kandungan gas dalam digit tunggal yang rendah, aloi struktur yang sesuai boleh dirawat haba dan MIG, TIG atau laser dikimpal dengan pertumbuhan liang yang boleh diterima.
Tekanan belakang yang lebih rendah daripada udara yang terperangkap membolehkan logam mengisi bahagian nipis dengan lebih mudah dijangka, jadi dinding 1.2-1.8 mm menggantikan dinding 2.5-3.0 mm. Stok pemesinan dan berat jatuh, dan lebih sedikit lubang jarum permukaan bermakna lebih sedikit lepuh selepas salutan serbuk atau anodisasi.
Keuntungan bukanlah pukulan yang lebih murah, ia adalah bahagian yang lebih murah. Kadar penolakan tumbuhan lazimnya menurun daripada 5-8% kepada 1-3%, dan kerana kecacatan ditemui pada ujian X-ray atau kebocoran dan bukannya selepas pemesinan CNC, nilai yang hilang bagi setiap bahagian yang ditolak jatuh dengan mendadak.
Tuangan die vakum membayar balik apabila dinding nipis, geometri kompleks, atau bahagian mesti menahan tekanan atau bertahan dalam rawatan haba. Tiga kumpulan mendominasi buku pesanan.
Penutup menggabungkan kawasan unjuran yang besar, dinding nipis, bebibir pengedap dan had kebocoran yang ketat. Keliangan pada bebibir atau jahitan kimpalan adalah isu keselamatan dan bukannya kosmetik. Bahagian reka bentuk diliputi dalam nota kami pada bagaimana perumah dan penutup bateri menyumbang kepada keselamatan kenderaan tenaga baharu .
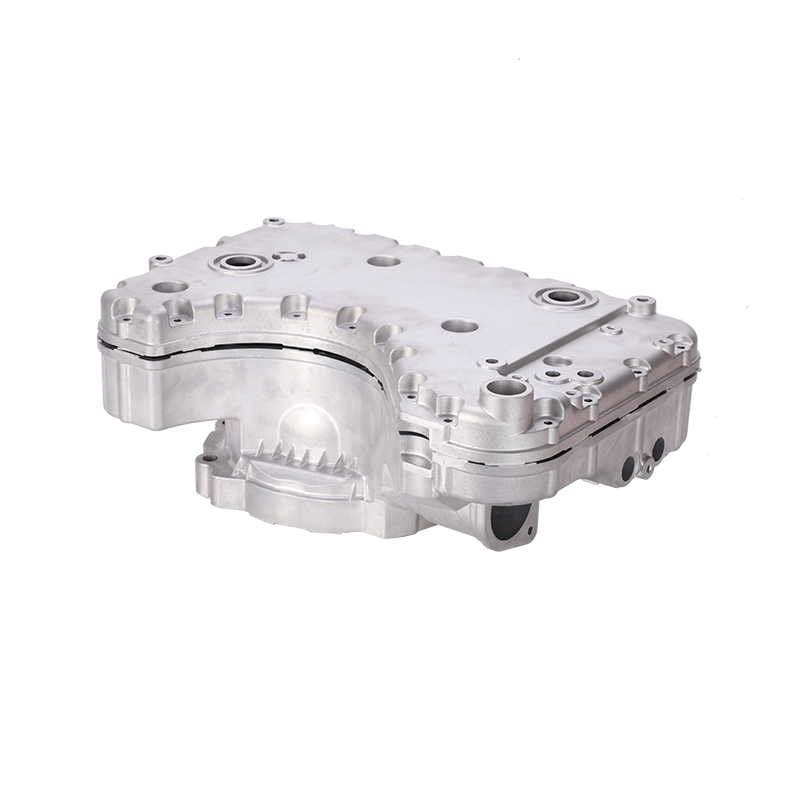
 Perumahan dan Penutup Bateri untuk Tenaga/Kereta Elektrik Baharu Perumahan dan Penutup Bateri untuk Tenaga/Kereta Elektrik Baharu Lihat Produk →
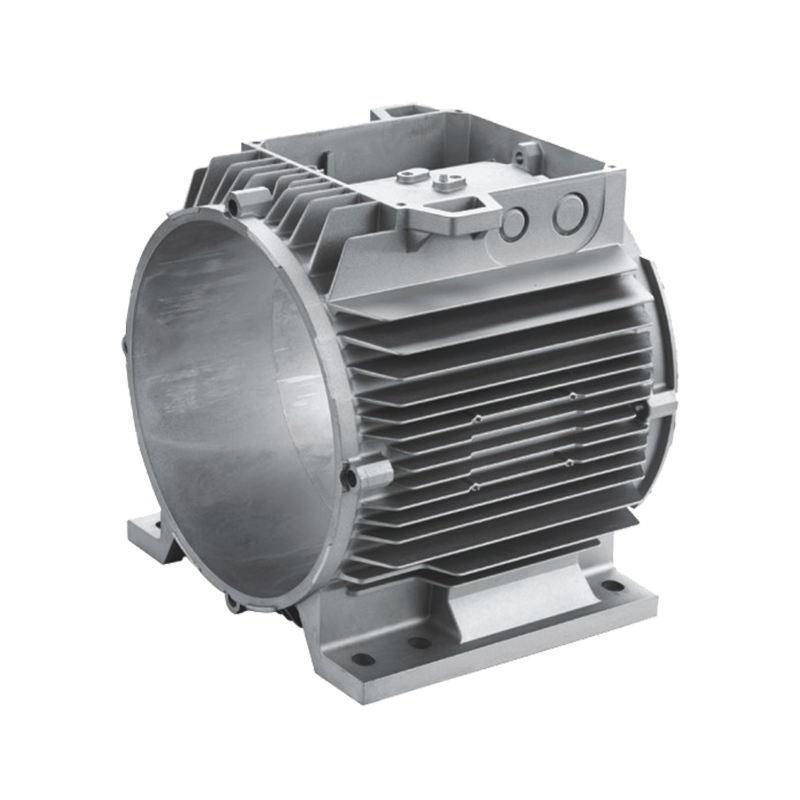
Bahagian ini mesti mengekalkan tempat duduk berpusat, menghilangkan haba dan selalunya menyepadukan saluran penyejukan. Logam yang lebih padat di sekeliling tempat duduk galas dan muka pengedap mengurangkan elaun pemesinan dan sekerap selepas pemesinan.
 Rangka Pemegun Perumahan Motor Elektrik Aluminium Die Casting Rangka Pemegun Perumahan Motor Elektrik Aluminium Die Casting Lihat Produk →
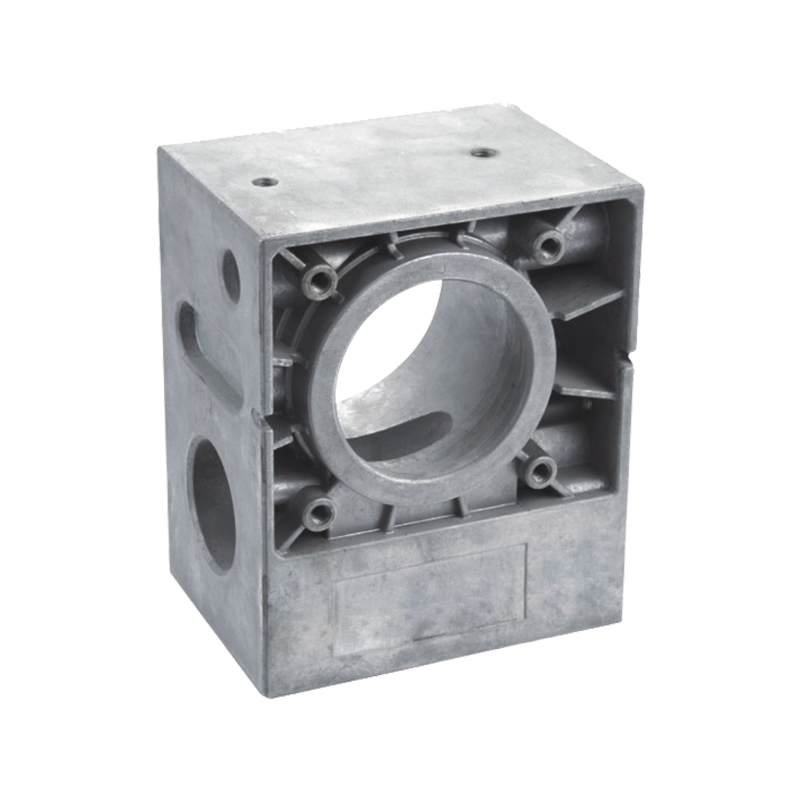
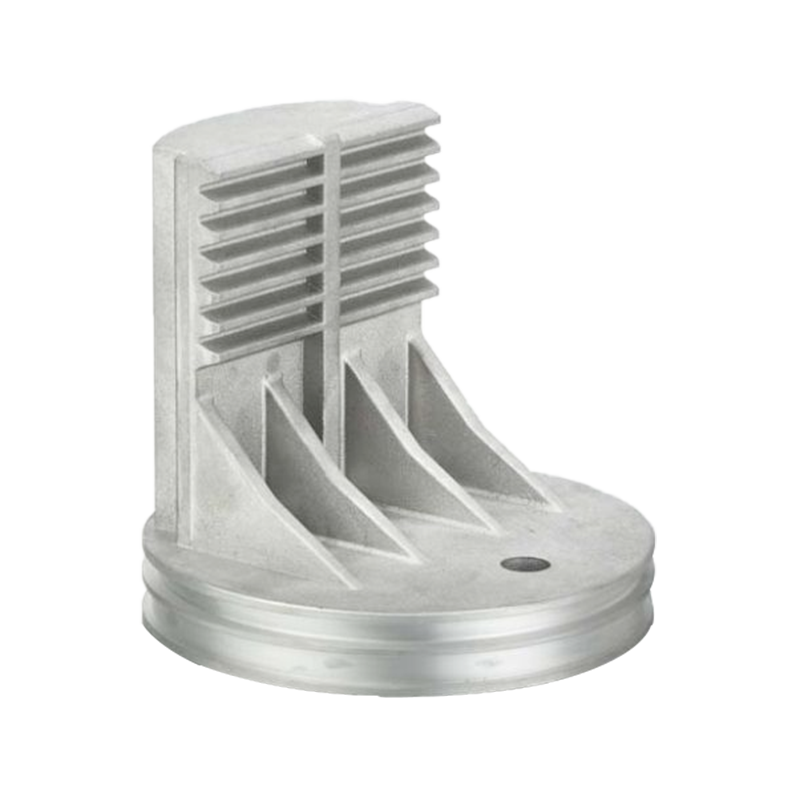
Perumah LED dan sink haba, kotak gear dan komponen angkat, injap kawalan dan bahagian pneumatik mengikut logik yang sama: dinding yang lebih nipis, lebih sedikit lubang jarum selepas salutan, tekanan tekanan yang lebih baik.
Pembahagian indikatif bagi kerja berbantukan vakum dan vakum tinggi dalam buku pesanan automotif dan industri bercampur.
Pembeli yang menganggap vakum sebagai peningkatan universal biasanya membayar untuk perkakas yang tidak dapat mereka gunakan. Perlu jelas tentang hadnya.
Proses hanya dihantar jika spesifikasi pembelian menyokongnya. Empat perkara patut ditulis ke dalam pertanyaan.
Ningbo Jieda Molding & Machine membina cetakan aluminium dan zink serta menuang bahagian di kilang Beilunnya, dengan pemesinan CNC dalaman, salutan serbuk dan anodisasi, pensijilan IATF16949, dan mesin kebuk sejuk dari 200 t hingga 1,600 t. Bahagian acuan rantai itu ialah tempat program vakum menang atau kalah.
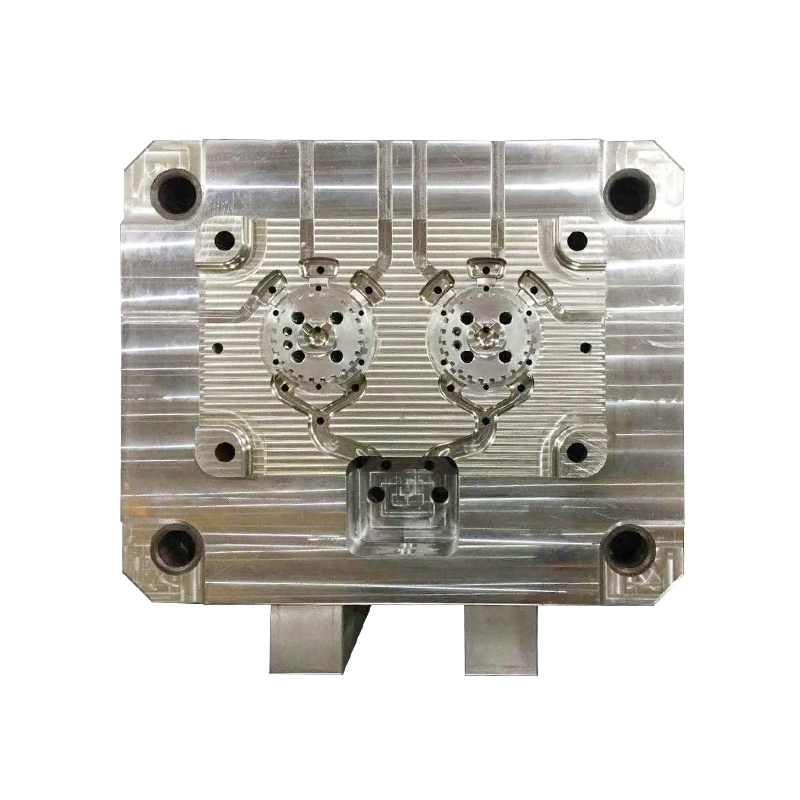
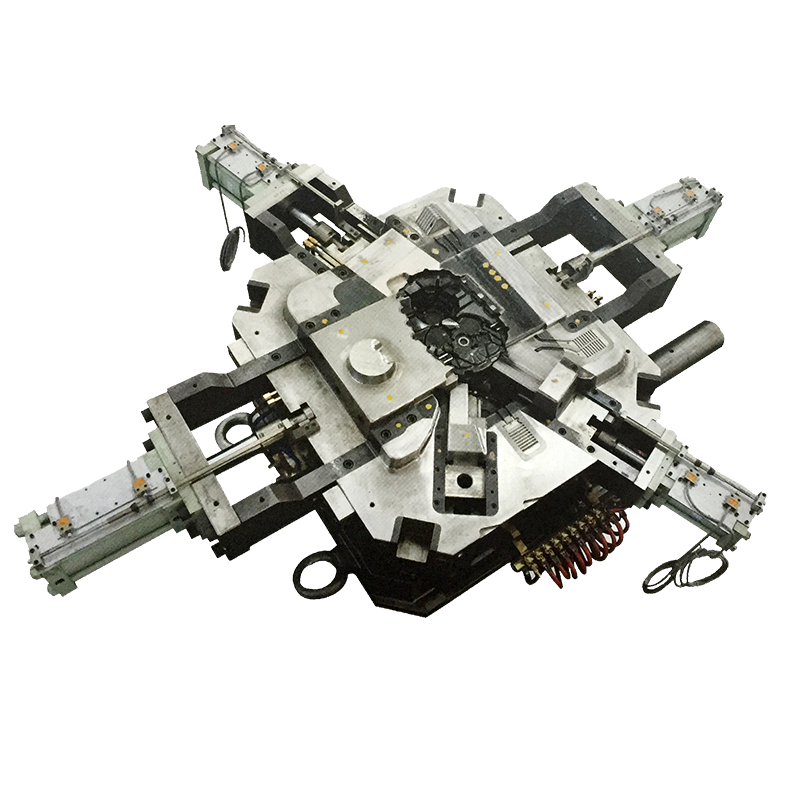
 Acuan Tuang Aluminium Die Disesuaikan Tekanan Tinggi Acuan Tuang Aluminium Die Disesuaikan Tekanan Tinggi Lihat Produk →
Anda boleh membaca lebih lanjut mengenai syarikat dan operasi tuangan matinya jika anda perlu menyemak kapasiti atau kelengkapan peralatan.
Tidak. Tuangan berbantukan vakum menggunakan vakum sederhana, biasanya 200-500 mbar, terutamanya untuk membantu bolong. Tuangan vakum tinggi menarik rongga kepada 50-100 mbar dan merupakan versi yang menjadikan rawatan haba, kimpalan dan keketatan tekanan yang boleh dipercayai realistik. Apabila pembekal memetik tuangan die vakum, minta tekanan rongga yang diukur.
Aloi Al-Si standard seperti A380 atau ADC12 mendapat keuntungan terutamanya dalam kadar sekerap dan kualiti permukaan. Aloi struktur dengan besi rendah dan mangan terkawal, digunakan untuk bahagian berdinding nipis dan boleh dirawat haba, mendapat lebih banyak; mereka adalah sebab sistem vakum tinggi dibangunkan. Aloi zink juga boleh dibuang di bawah vakum, tetapi faedahnya lebih kecil kerana zink mengalir dengan lebih mudah.
Tidak. Ia merendahkan kebarangkalian liang gas yang besar, tetapi keliangan pengecutan, penutupan sejuk dan kemasukan masih berlaku. Kebanyakan program terus mengambil sampel X-ray serta ujian kebocoran 100% pada bahagian ketat tekanan, dan sebaliknya menggunakan log vakum untuk menunjukkan kestabilan proses.
Jika bahagian mesti menahan tekanan, dirawat haba atau dikimpal, biasanya ya; alternatifnya ialah proses yang berbeza atau langkah impregnasi. Untuk bahagian yang ringkas, berdinding tebal, tidak bertekanan, 10-25% tambahan dalam kos cetakan jarang membayar balik.
Kelebihan tuangan die vakum bukanlah satu ciri. Ia adalah perubahan dalam perkara yang dibenarkan untuk dijanjikan oleh proses: tuangan yang menahan tekanan, bertahan dalam kitaran rawatan haba, menerima salutan tanpa melepuh dan mencapai pemesinan dengan kadar penolakan yang boleh diramal. Jika bahagian anda yang seterusnya dinilai oleh ujian kebocoran atau keperluan keletihan, perubahan itu patut dibayar. Jika ia adalah kurungan, ia mungkin tidak.
Adakah anda sudah bersedia Bekerjasama Dengan Jieda?
* E -mel anda selamat dengan kami, kami tidak spam.
Produk
Maklumat hubungan
nbjd011@126.com
+86-574-86115705
No. 58 Mold Road, Zon Perindustrian Teknologi Daqi, Daerah Beilun, Ningbo