Dapatkan sebut harga
Salutan serbuk bertahan pada tuangan cetakan aluminium apabila tiga perkara berbaris: kulit padat tanpa keliangan terdedah, salutan penukaran yang benar-benar terikat dan jadual penyembuhan yang dipadankan dengan aloi dan ketebalan dinding. Dapatkan ketiga-tiga dan filem poliester 70 µm akan tahan melalui 1,000 jam semburan garam neutral. Miss one, biasanya prarawatan pada bahagian dengan keliangan permukaan, dan serbuk yang sama melepuh dalam masa beberapa ratus jam.
Itulah jawapan ringkas. Versi yang lebih panjang lebih penting bagi pembeli, kerana salutan serbuk sering disebut sebagai item baris tunggal, "hitam, matte, 60 hingga 80 µm," tanpa satu pun pembolehubah yang menentukan sama ada kemasan bertahan tiga musim sejuk atau tiga minggu. Perkara berikut ialah perkara yang dikawal oleh kastor, perkara yang dikawal oleh pelapis, dan tempat kedua-duanya bertemu dalam pesanan pembelian.
Salutan serbuk adalah proses kering. Pistol mengecas zarah poliester atau epoksi-poliester, bahagian yang dibumikan menariknya masuk, dan ketuhar mencairkannya ke dalam filem berterusan. Lekatan datang daripada dua mekanisme sekaligus: kunci mekanikal dari profil permukaan yang diletupkan, dan jambatan kimia dari lapisan prarawatan. Tuangan boleh mencapai kedua-duanya, tetapi ia memperolehnya secara berbeza daripada profil atau helaian tersemperit.
Tuangan die tiba dengan kulit yang nipis dan berbutir halus pada bahagian dalam yang lebih kasar dan berliang. Letupan perlu memotong kulit tuangan tanpa membuka liang di bawahnya, itulah sebabnya media, tekanan dan masa tinggal layak mendapat tempat dalam spesifikasi dan bukannya mengangkat bahu. A380 dan ADC12 kedua-duanya bertindak balas dengan baik kepada aluminium oksida dalam julat 120 hingga 180 grit pada tekanan sederhana; media yang terlalu kasar pada perumah dinding nipis mengelilingi tepi dan membuka keliangan dalam satu laluan.
Kandungan silikon adalah sebab lain serbuk adalah kemasan lalai pada aluminium tuang. Aloi tuangan die silikon tinggi teranod secara tidak sekata, dengan fasa silikon menjadi gelap atau enggan mengambil lapisan anodik sama sekali. Serbuk meliputi bahagian yang sama secara seragam, dalam sebarang warna, pada binaan filem yang menyembunyikan tekstur tuangan.
Garis serbuk ialah rangkaian keputusan, dan setiap satu daripadanya muncul kemudian sebagai hasil pemeriksaan. Ini paling banyak menggerakkan jarum.
Letupan ke profil, kemudian bersihkan. Pembersihan alkali atau asid diikuti dengan salutan penukaran, zirkonium atau titanium bebas kromat untuk kebanyakan kerja eksport dan kromat di mana sasaran semburan garam teruk, memberikan serbuk permukaan yang boleh digenggam secara kimia. Disiplin membilas adalah penting seperti kimia: sisa bilas kering di bawah filem serbuk adalah salah satu punca paling biasa lepuh yang hanya muncul selepas berbasikal kelembapan.
Filem binaan pada bahagian cetakan die biasanya mendarat antara 60 dan 90 µm. Di bawah 50 µm, liputan ke atas tekstur tuangan menipis pada titik tinggi dan prestasi semburan garam berkurangan dengan cepat. Di atas kira-kira 120 µm, kesan retak dan gangguan benang menjadi risiko sebenar. Penawar biasanya berjalan 10 hingga 25 minit pada suhu logam 163 hingga 204 °C, dan suhu logam, bukan paparan ketuhar, yang penting.
Tentukan topeng sebelum menyalut, tidak selepas itu. Benang, muka mengawan, lubang galas, pad tanah dan sebarang ciri yang dipegang lebih ketat daripada kira-kira ±0.1 mm hendaklah bertopeng. Mengetuk semula selepas menyembuhkan berfungsi, tetapi ia menanggalkan salutan dari rusuk benang dan meninggalkan pinggir mentah yang menjadi tapak kakisan pertama pada bahagian tersebut.
| Langkah | Tetapan biasa | Apa salahnya jika dilangkau |
|---|---|---|
| Media letupan | Aluminium oksida, 120 hingga 180 grit, tekanan sederhana | Kunci mekanikal yang lemah; lif salutan di tepi dan sudut |
| prarawatan | Salutan penukaran, liputan penuh dan sekata | Melepuh dan menjalar ke belakang dari garisan pentulis semasa semburan garam |
| Binaan filem | 60 hingga 90 µm, diukur pada muka bernama | Zon nipis di atas tekstur tuangan terhakis dahulu |
| Cure | 163 hingga 204 °C suhu logam, 10 hingga 25 minit | Under-cure memberikan filem lembut dengan impak yang lemah dan rintangan pelarut |
| Masking | Benang, lubang, muka mengawan, toleransi di bawah ±0.1 mm | Gangguan perhimpunan dan kerja semula selepas fakta itu |
| Pemeriksaan | Lekatan tetas silang, ketebalan, semburan garam setiap lot | Kegagalan ditemui oleh pengguna akhir dan bukannya talian |
Masalah salutan serbuk yang paling mahal pada tuangan die bukanlah masalah salutan sama sekali. Mereka menimbulkan masalah: keliangan yang saling berkaitan berhampiran permukaan, gas terperangkap dalam logam, atau lembapan duduk di dalam liang yang mengembang semasa penyembuhan. Hasilnya ialah lubang jarum, lepuh atau kawah kecil yang muncul beberapa minit selepas bahagian-bahagian itu meninggalkan ketuhar, di mana serbuk itu dimakan dan bahagian-bahagiannya menjadi sekerap sehingga ia dilucutkan.
Pertahanan coater ialah hantaran prapanas. Jalankan bahagian ke suhu melebihi puncak penyembuhan sekali, biarkan gas terperangkap dan lembapan keluar, sejuk, kemudian salut. Itu menambah kitaran ketuhar, dan pada bahagian berporositi tinggi ia mungkin perlu berlaku dua kali. Pertahanan kastor terletak di hulu: tuangan tekanan tinggi berbantukan vakum, suhu cetakan terkawal, pengudaraan yang mencukupi dan cair yang bersih dan dinyahgas. Pilihan reka bentuk acuan yang menghalang pematerian dan isian bergelora juga, bukan secara kebetulan, mengurangkan keliangan yang merosakkan kemasan.
Di mana keliangan tidak dapat dihapuskan, di sekitar peralihan tebal-ke-nipis atau pada penghujung isian, lukisan harus menyatakan demikian. Elaun pemesinan 0.3 hingga 0.5 mm pada muka kosmetik kerap menghilangkan kulit berliang sepenuhnya dan menyerahkan pelapis permukaan pepejal, dengan kos yang kecil dalam penyingkiran stok.
Pembeli meminta perbandingan ini sentiasa, jadi di sini ia berada di satu tempat.
| Selesai | Paling sesuai pada tuangan die | Had untuk merancang sekitar |
|---|---|---|
| Salutan serbuk (poliester) | Perumah kosmetik dan pelindung, penutup, kurungan; warna yang luas dan julat gloss | Penyembuhan pada 163 hingga 204 °C; topeng diperlukan; filem menambah 60 hingga 90 µm |
| Anodizing | Bahagian tempa atau silikon rendah yang memerlukan rupa logam dan rintangan haus | Aloi tuangan mati silikon tinggi teranod tidak sekata dan menjadi gelap; warna terhad |
| Cat basah | Perubahan warna pantas, larian volum rendah, sentuhan medan | Ketahanan filem yang lebih rendah; pengendalian pelarut; biasanya memerlukan primer |
| E-salutan | Geometri kompleks memerlukan litupan penuh sebelum lapisan atas | Filem nipis sahaja; biasanya lapisan asas di bawah serbuk |
Bagi kebanyakan perumah tuang, keputusan mengecil kepada serbuk berbanding cat basah, dan jumlah serta kiraan warna biasanya menyelesaikannya. Satu warna pada volum pengeluaran memihak kepada serbuk; sedozen warna pada lima puluh keping setiap satu menyukai cat.
Penamat jarang menjadi titik itu sendiri. Ia melindungi bahagian yang mempunyai tugas lain yang perlu dilakukan, dan aplikasi menentukan berapa banyak spesifikasi sebenarnya mengenai kakisan dan berapa banyak yang berkaitan dengan penampilan.
Perumah motor dan stator memerlukan perlindungan kakisan luar, tempat duduk galas yang stabil dan filem yang tidak pecah apabila laminasi ditekan masuk. Serbuk berfungsi dengan baik kerana menutup lubang dan muka mengawan adalah mudah dan suhu penawar sesuai dengan A380 sebagai tuang.
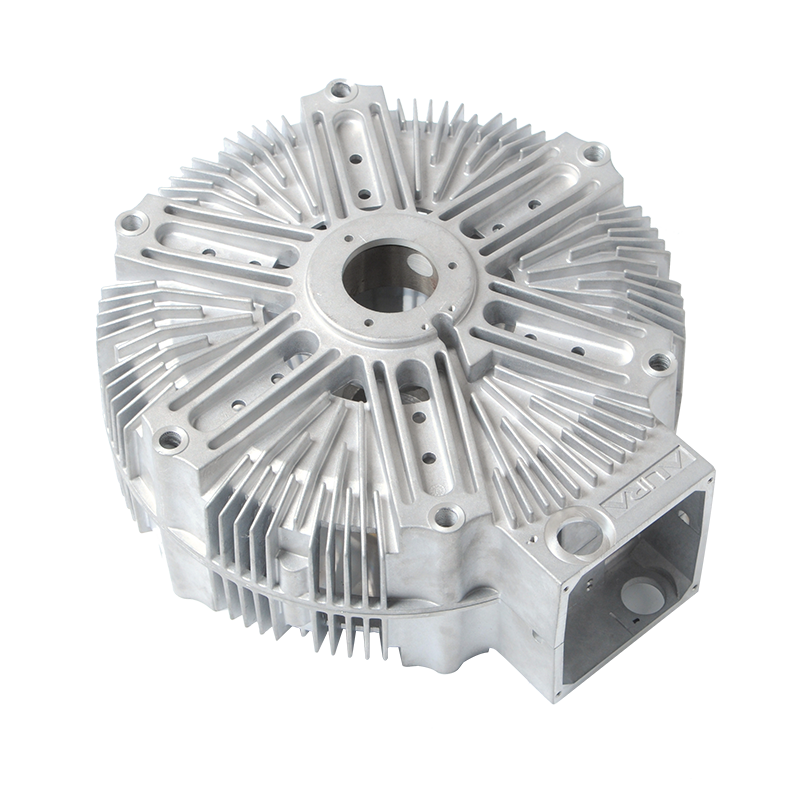
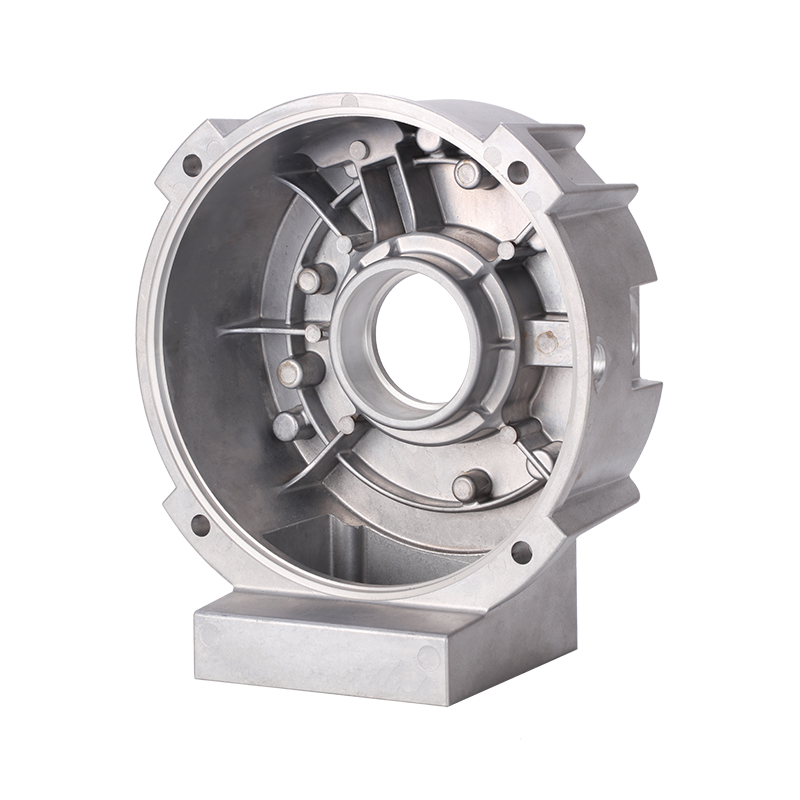 Perisai Hujung Motor Die-Cast Aluminium dengan Salutan Serbuk Perisai hujung tuangan aluminium untuk motor segerak dan NEMA, menyokong perumahan stator dengan pemesinan CNC dan salutan serbuk untuk rintangan kakisan. Lihat Produk →
Badan injap kawalan menggabungkan pemesinan dan salutan pada satu bahagian: lubang kedap dan port berulir dimesin selepas tuang, kemudian bertopeng, kemudian bersalut serbuk. Kelebihan berbanding cat ialah integriti filem pada peralihan dimesin-untuk-tuang, iaitu tempat filem cat nipis terurai terlebih dahulu.
 Injap Kawalan Die-Cast Aluminium dengan Pemesinan dan Salutan Serbuk Injap kawalan aluminium die-cast tekanan tinggi untuk kawalan aliran, tekanan dan arah, dengan pemesinan dan salutan serbuk untuk sistem aliran industri. Lihat Produk →
Komponen mesin tekstil selalunya membawa kedua-dua langkah pemesinan ketepatan dan lapisan serbuk, dan salutan perlu bertahan dengan minyak, serabut dan getaran berterusan tanpa retak pada tepi mesin. Terdapat perbincangan yang berguna tentang mengapa rawatan permukaan membawa begitu banyak hayat perkhidmatan bahagian itu dalam aplikasi ini.
Spesifikasi salutan yang tidak jelas menghasilkan hujah kemudian. Item ini mengalih keluar kebanyakan kekaburan sebelum bahagian pertama dibuang:
Satu nota mengenai masa pemeriksaan. Ukur lekatan selepas bahagian itu berehat selama 24 jam dan bukannya terus keluar dari garisan. Filem serbuk terus membina sifatnya semasa ia sejuk dan mengendap, dan ujian penetasan silang yang dijalankan terlalu awal adalah lebih teruk daripada salutan yang sebenarnya.
Hampir semua boleh, tetapi tidak semua akan melepasi spesifikasi semburan garam yang teruk tanpa kerja tambahan. Bahagian yang mempunyai keliangan permukaan yang berat memerlukan pas prapanas, binaan yang lebih tebal atau elaun pemesinan yang menghilangkan kulit berliang.
Pada suhu logam 163 hingga 204 °C, bahagian as-cast A380 dan ADC12 umumnya tidak terjejas dalam kekuatan. Dinding nipis, bahagian langsing yang panjang dan toleransi kerataan yang ketat patut diperiksa selepas ketuhar lulus, kerana pelepasan tekanan dan pelekap kedua-dua dimensi bergerak sedikit.
Bagi kebanyakan perumah tuang, 60 hingga 90 µm ialah tingkap praktikal. Filem yang lebih nipis mengikut tekstur tuangan dan menghakis pada titik tinggi; filem tebal retak di bawah hentaman dan mengganggu pemasangan.
Keliangan dan kulit penuangan. Lembaran adalah homogen dan mudah diprarawat, manakala tuangan membawa gas bawah permukaan, kimia permukaan yang berbeza dan selalunya sisa pelincir die. Kegagalan hampir selalu dalam penyediaan dan bukannya dalam serbuk itu sendiri.
Salutan serbuk tuangan die ialah proses dua pihak. Kastor memiliki ketumpatan, permukaan dan geometri; pelapis memiliki profil, prarawatan dan penawar. Apabila penamat gagal, soalan yang berguna bukanlah kesalahan siapa tetapi yang mana antara enam pembolehubah itu bergerak.
Jika anda menentukan tuangan aluminium bersalut dan lebih suka langkah penuangan, pemesinan dan kemasan dipetik bersama, dengan pelekat dan pemeriksaan ditakrifkan di hadapan, begitulah cara kami bekerja: tuangan die, pemesinan dan salutan serbuk di bawah satu bumbung, satu sistem kualiti IATF 16949, satu perbualan.
Adakah anda sudah bersedia Bekerjasama Dengan Jieda?
* E -mel anda selamat dengan kami, kami tidak spam.
Produk
Maklumat hubungan
nbjd011@126.com
+86-574-86115705
No. 58 Mold Road, Zon Perindustrian Teknologi Daqi, Daerah Beilun, Ningbo