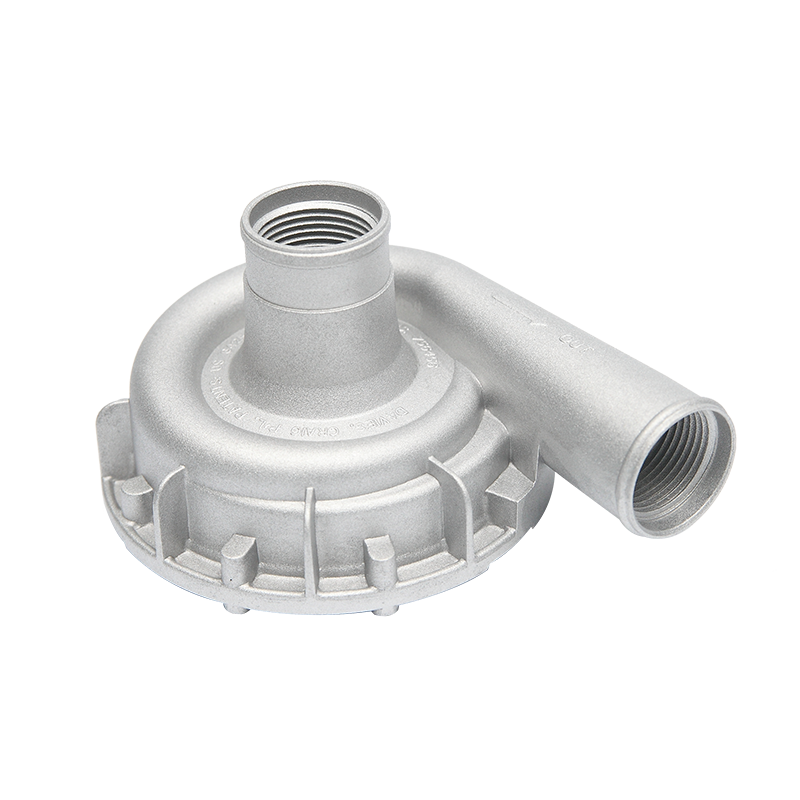
Dapatkan sebut harga
Sebuah bekas perumah kotak gear aluminium die-cast sedang menunggu untuk dimuatkan di Ningbo apabila pemeriksaan masuk pelanggan menunjukkan keliangan pada tiga bahagian daripada jujukan pukulan yang sama. Tuangan telah melepasi pemeriksaan visual sisi garis kerana keliangan adalah di bawah permukaan; ia hanya kelihatan selepas pemesinan CNC membuka rongga. Corak itu - kecacatan yang tidak dijawab, penemuan hiliran, tuntutan yang dipertikaikan - adalah rutin paling mahal dalam kualiti tuangan cetakan. Pengesanan kecacatan AI kini mengganggunya, dan itu mengubah cara pembeli menilai pembekal tuangan cetakan.
Sistem penglihatan berasaskan AI menangkap kecacatan yang terlepas oleh mata terlatih, dan mereka melakukannya pada kelajuan talian. Penyelidikan mengenai pemeriksaan penuangan telah beralih daripada eksperimen set data imej kepada seni bina berorientasikan pengeluaran, termasuk rangkaian neural convolutional hierarki yang menyetempatkan kecacatan dan mengelaskan jenisnya, dan pengesan berasaskan YOLO masa nyata yang dijalankan pada komputer industri standard. Hasil praktikal adalah konsisten merentas kajian kes: kadar pengesanan jelas melebihi semakan manual, terutamanya untuk ciri halus seperti pematerian awal, penutupan sejuk dan tanda aliran.
Pencetus ekonomi adalah nyata. Kamera industri, GPU terbenam dan alat latihan sumber terbuka jauh lebih berpatutan berbanding lima tahun lalu, jadi loji dengan beberapa mesin boleh menyediakan stesen kamera pada mesin trim dan membina set data daripada pengeluarannya sendiri. Model yang dilatih pada tuangan loji itu sendiri mengatasi pengelas generik kerana setiap die mempunyai tandatangan terma dan pengisian yang unik.
Apa yang AI tidak lakukan ialah menggantikan pengetahuan proses. Langkah pemeriksaan melaporkan simptom; mencegah kecacatan bergantung pada parameter pukulan, keseimbangan suhu mati, dan reka bentuk acuan, yang kekal sebagai barisan pertahanan pertama terhadap masalah berulang seperti pematerian dan keliangan gas.
Kecacatan tuangan cetakan aluminium berkelakuan berbeza semasa pemeriksaan. Ada yang boleh dilihat dan mudah dikelaskan; yang lain adalah dalaman dan memerlukan X-ray atau keratan. Sistem AI menambah nilai pada kedua-dua peringkat.
| Kecacatan | Pembentukan | Kaedah pengesanan terbaik | Mengapa pemeriksaan manual bergelut |
|---|---|---|---|
| Keliangan gas | Gas terperangkap semasa pukulan pantas | X-ray atau CT; Bacaan radiografi berbantukan AI | Di bawah permukaan, kecil, dan diedarkan secara rawak |
| Rongga pengecutan | Penguncupan setempat semasa pemejalan | X-ray; keratan yang merosakkan | Selalunya tertumpu di dalam dinding tebal |
| Tutup sejuk | Dua bahagian hadapan aliran logam gagal bercantum | Visual permukaan; ujian penembus pewarna | Muncul sebagai garis nipis serupa dengan tanda alir |
| Tanda alir | Corak pengisian tidak seragam | Pencahayaan permukaan terarah | Bergantung pada pencahayaan yang konsisten dan perhatian pengendali |
| Memateri | Kimpalan aluminium pada keluli mati | Pemeriksaan visual pada tangkapan awal; kamera permukaan | Perhatian pudar semasa peralihan pengeluaran yang lama |
| kilat | Ketidakseimbangan pengapit mati | Pemeriksaan geometri penglihatan mudah | Ciri tepi adalah berulang dan membosankan untuk dinilai |
Cara praktikal untuk berfikir tentang AI adalah sebagai sistem berperingkat: Penglihatan permukaan 2D pada garis pemangkasan menangkap kecacatan permukaan atas; cahaya berstruktur menangkap sisihan geometri; X-ray dengan pengelas konvolusi menyokong pemeriksaan dalaman; dan penderia proses menyuapkan lapisan ramalan yang menandai tangkapan berisiko sebelum logam menjadi pejal.
Pengedaran biasa jenis kecacatan yang dilaporkan dalam data kualiti tuangan cetakan aluminium; nisbah sebenar berbeza dengan aloi, reka bentuk cetakan dan tetingkap proses.
Menggunakan pengesanan kecacatan AI bukan tentang memasang kamera dan mengharapkan hasil. Nilai bergantung pada kedudukan tempat pemeriksaan berbanding dengan operasi nilai tambah. Dalam garisan tuangan aluminium biasa untuk bahagian automotif dan industri, logiknya ialah:
Perintah itu penting. Menangkap kecacatan sebelum pemesinan mengelakkan sekerap pemesinan; menangkapnya sebelum pemasangan mengelakkan kerja semula; menangkapnya sebelum penghantaran melindungi perhubungan. Bahagian dengan keperluan fungsi yang ketat menunjukkan ini dengan paling jelas.
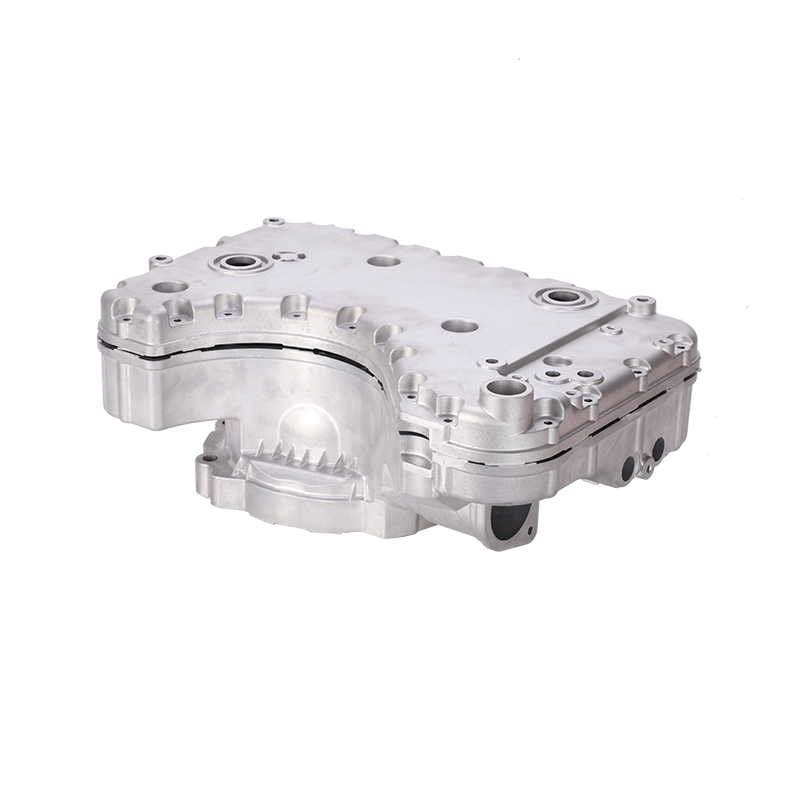
 Perumahan dan Penutup Bateri Die-Cast Aluminium untuk Kenderaan Elektrik Perumahan pelindung ini menggabungkan kekuatan, pengedap dan pelesapan haba untuk melindungi pek bateri dalam kenderaan tenaga baharu, menjadikan kebocoran dan pemeriksaan dimensi kritikal sebelum pemasangan. Lihat Produk →
Perumah bateri untuk kenderaan tenaga baharu membawa voltan tinggi dan haba berterusan, jadi satu tuangan berliang boleh menyebabkan kerosakan penebat selepas berbulan-bulan diservis. Itulah sebabnya integriti kebocoran dan kestabilan dimensi disahkan pada setiap peringkat, bukan sahaja pada pemeriksaan akhir. Disiplin yang sama digunakan untuk perumah motor, perumah kotak gear, badan injap dan tuangan struktur lain.
Melainkan kecacatan terlepas kepada pelanggan, tempat pemeriksaan yang betul menangkapnya dengan murah. Tiga nombor rujukan merangka ekonomi:
Perwakilan terdiri daripada ujian kualiti tuangan cetakan yang diterbitkan; keputusan berbeza mengikut jenis kecacatan, bahagian geometri dan keadaan pencahayaan.
Bahagian kos adalah sama konkrit. Satu kecacatan yang hilang dalam tuangan bermesin bernilai tinggi boleh menyamai harga keseluruhan stesen kamera. Pulangan sebenar bergantung pada tiga pembolehubah: nilai ditambah selepas titik pemeriksaan, kadar kecacatan garis dasar dan sama ada pembekal menggunakan data kecacatan untuk melaraskan parameter proses.
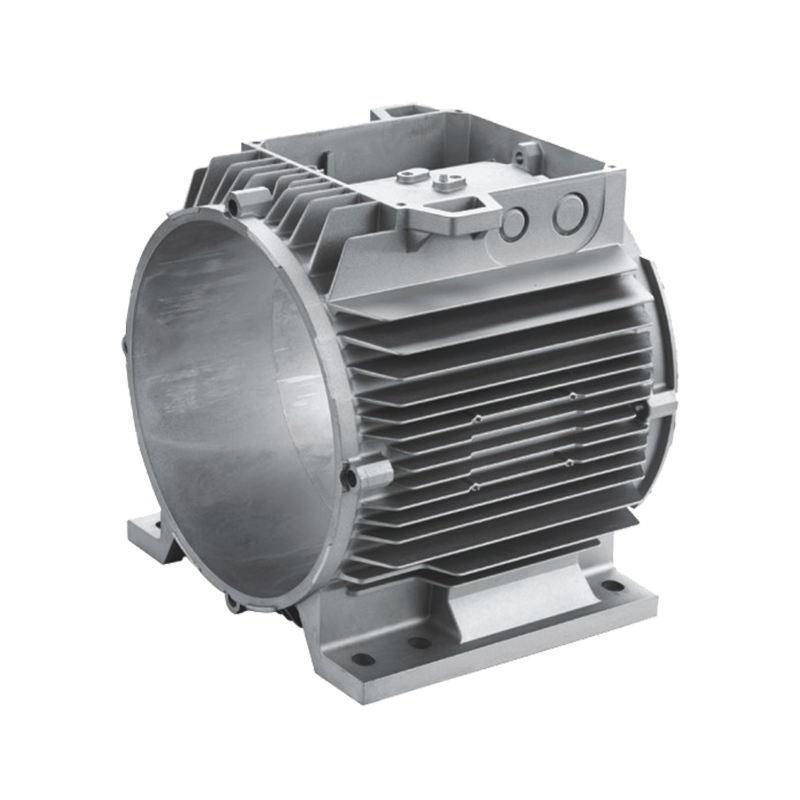
 Perumahan Motor Elektrik Die-Cast Aluminium dan Rangka Pemegun Direka bentuk untuk toleransi lubang yang ketat dan pelesapan haba yang stabil, rangka pemegun ini menyokong motor dalam aplikasi industri dan automotif, jadi pemeriksaan awal menghalang sekerap pemesinan yang mahal. Lihat Produk →
Perumah motor elektrik menumpukan nilainya dalam had terima yang ketat dan poket stator yang dimesin. Jika keliangan muncul selepas pemesinan, kehilangan sekerap termasuk masa pemesinan, bukan hanya kos pemutus. Meletakkan pemeriksaan sebelum langkah itu mengubah aritmetik untuk pembeli.
Keluk penambahbaikan ilustrasi berdasarkan corak kajian kes; penjimatan sebenar bergantung pada campuran bahagian dan kualiti asas.
Garis panduan praktikal untuk pembeli: tanya pembekal cara mereka memeriksa ciri khusus yang penting di bahagian anda — poket pemegun perumah motor, saluran dalaman injap hidraulik atau kerataan penutup bateri EV.
Tuntutan kualiti mudah dicetak dan sukar untuk disahkan. Apabila pembekal menyebut AI atau pemeriksaan lanjutan, pembeli boleh mencari bukti konkrit dalam empat bidang:
Faktor ini lebih penting daripada jenama kamera. Pada Ningbo Jieda , sauh kawalan kualiti di kemudahan 130 pekerja di Beilun, Ningbo, dengan pensijilan IATF 16949, 28 kakitangan teknikal, dan reka bentuk acuan dalaman yang disokong oleh mesin tuangan die tekanan tinggi sehingga 1600 tan. Pasukan yang sama yang mereka bentuk acuan juga menjalankan penuangan, pemesinan dan rawatan permukaan, jadi kecacatan yang ditemui pada pemeriksaan akhir boleh dikesan kembali kepada reka bentuk mati atau parameter pukulan dalam kemudahan yang sama.
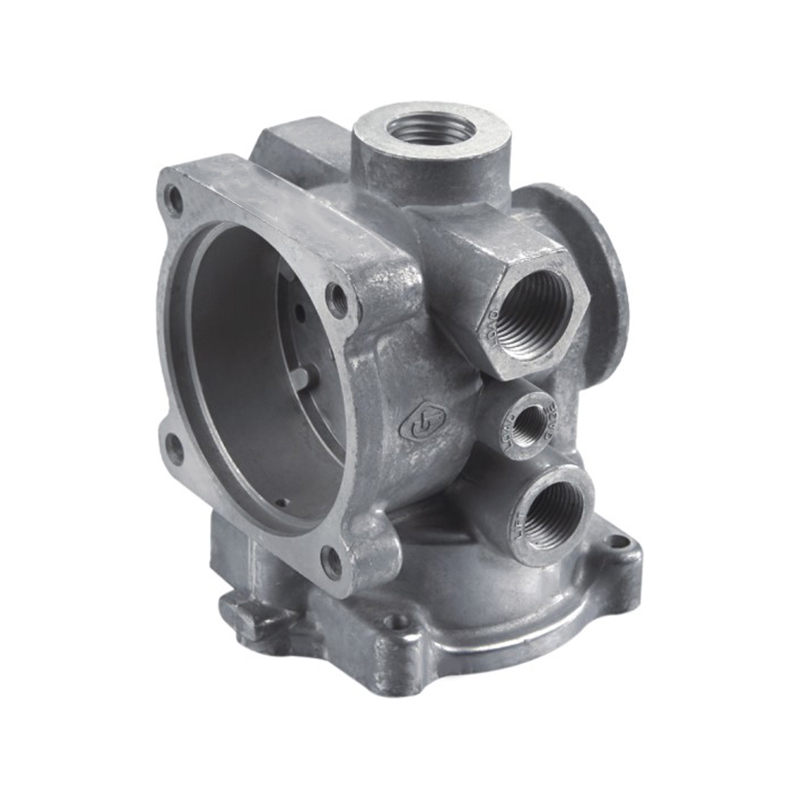 Injap Kawalan Die-Cast Aluminium Bermesin dan Bersalut Serbuk Dengan saluran dalaman, muka pengedap, dan salutan tahan kakisan, injap ini mengawal aliran dalam sistem perindustrian. Kawalan dalaman penuh dari acuan hingga salutan akhir memastikan kualiti yang boleh dikesan. Lihat Produk →
Badan injap kawalan menggambarkan faedahnya. Saluran dalamannya menjejaskan aliran, muka pengedapnya menjejaskan ketat kebocoran, dan bahagian luar bersalut serbuk mesti menahan kakisan. Apabila satu pasukan mengendalikan acuan, tuangan, pemesinan dan salutan, data pemeriksaan kekal bersambung dari tangkapan pertama hingga laporan akhir — jenis kawalan kualiti berasaskan AI kebolehkesanan direka bentuk untuk diperkukuh.
Tidak. X-ray kekal sebagai kaedah rujukan untuk keliangan dalaman dan rongga pengecutan. AI meningkatkan tafsiran sinar-X dengan membantu pemeriksa mencari corak kecacatan dengan lebih cepat dan lebih konsisten, tetapi ia tidak menghilangkan keperluan untuk radiografi atau pertimbangan metalurgi.
Percubaan pengeluaran biasanya memerlukan beberapa ribu imej berlabel bagi setiap kelas kecacatan untuk ketepatan tinggi pada geometri baharu. Pemindahan pembelajaran, penjanaan kecacatan sintetik dan keadaan proses yang stabil boleh mengurangkan bilangan itu.
Ia boleh berfungsi, tetapi ekonomi bertambah baik apabila pembekal menghasilkan bahagian berulang melalui proses terkawal. Untuk jangka pendek, model yang dikongsi merentasi geometri yang serupa atau sistem penglihatan berasaskan peraturan selalunya lebih menjimatkan kos.
Minta data kecacatan mengikut nombor bahagian, termasuk kadar negatif palsu, dan minta bahagian sampel dengan kecacatan yang diketahui dijalankan melalui talian semasa audit. Sistem kerja harus menangkap kecacatan benih setiap kali.
Persoalan untuk pembeli die casting bukan lagi sama ada AI akan menggantikan pemeriksa manusia. Ia adalah sama ada pembekal menganggap pemeriksaan sebagai pintu statik atau sebagai sistem bersambung yang membaca setiap bahagian, merekod data dan menyuapnya semula ke dalam acuan dan mesin. Model kedua menghantar bahagian yang baik secara konsisten. Model pertama menghantar bahagian yang kelihatan baik sehingga hari ia menghantar yang buruk.
Adakah anda sudah bersedia Bekerjasama Dengan Jieda?
* E -mel anda selamat dengan kami, kami tidak spam.
Produk
Maklumat hubungan
nbjd011@126.com
+86-574-86115705
No. 58 Mold Road, Zon Perindustrian Teknologi Daqi, Daerah Beilun, Ningbo